
Høyvakuum og ultrahøyvakuum generelle halvledervakuumkamre
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...

Et lite maskinverksted i Ohio mottok en hasteordre på 200 hydrauliske manifoldblokker som krevde 18 forskjellige boreoperasjoner, hver med posisjonstoleranser på ±0,02 mm. Butikkeieren hadde to alternativer: Monter hver blokk manuelt på en manuell fresemaskin, med en estimert syklustid på 45 minutter per del, eller programmer et CNC-maskinsenter som ville fullføre hver blokk på 12 minutter med perfekt repeterbarhet. Han valgte CNC, leverte bestillingen tre dager for tidlig, og fikk en langsiktig kontrakt med kunden. Den avgjørelsen handlet ikke bare om hastighet – den handlet om å omfavne en produksjonsteknologi som har revolusjonert moderne produksjon.
Maskinering med numerisk kontroll er ryggraden i moderne produksjon. Fra luftfartskomponenter og medisinske implantater til bildeler og forbrukerelektronikk, CNC-maskiner produserer presisjonsdelene som driver verden vår. Men hva er egentlig CNC-maskinering? Denne omfattende veiledningen forklarer prosessen, utforsker dens omfattende bruksområder og undersøker både fordeler og begrensninger. Enten du er ny til å produsere eller evaluere produksjonsmetoder for ditt neste prosjekt, vil denne ressursen hjelpe deg å forstå hvorfor CNC-maskinering har blitt gullstandarden for presisjonsproduksjon.
CNC-maskinering er en subtraktiv produksjonsprosess som bruker forhåndsprogrammert dataprogramvare for å kontrollere bevegelsen til maskinverktøy og skjæreutstyr. I motsetning til manuell maskinering, hvor en operatør direkte kontrollerer maskinens bevegelser ved hjelp av håndhjul og spaker, følger CNC-maskiner en digital kode – typisk G-kode og M-kode – som dikterer hver handling med ekstrem presisjon. Denne automatiseringen tillater konsistent, repeterbar produksjon av komplekse deler som ville være vanskelig eller umulig å produsere manuelt.
CNC-teknologi kan brukes på et bredt spekter av maskiner, inkludert møller, dreiebenker, overfresere, kverner og elektriske utladningsmaskiner. Hver type maskin tjener et bestemt formål. CNC-fresemaskiner bruker roterende skjæreverktøy for å fjerne materiale fra et stasjonært arbeidsstykke, noe som gjør dem ideelle for å lage komplekse former og flate overflater. CNC dreiebenker, derimot, roterer arbeidsstykket mens et stasjonært skjæreverktøy fjerner materiale, som er perfekt for sylindriske deler som aksler, foringer og festemidler. Mer avanserte 5-akse CNC-maskiner kan rotere arbeidsstykket eller verktøyhodet langs flere akser samtidig, noe som gjør det mulig å lage svært komplekse geometrier i ett enkelt oppsett.
I sin kjerne transformerer CNC-maskinering et digitalt design – en 3D CAD-modell – til en fysisk del gjennom en rekke presise, kontrollerte materialfjerningsoperasjoner. Prosessen er repeterbar, skalerbar og i stand til å holde toleranser så tette som ±0,005 mm, noe som gjør den uunnværlig for bransjer der presisjon er avgjørende.
CNC-bearbeidingsprosessen følger en veldefinert sekvens av trinn, som starter med en digital design og slutter med en ferdig fysisk del. Å forstå denne arbeidsflyten er avgjørende for å sette pris på egenskapene og begrensningene til teknologien.
Det første trinnet er å lage en 3D CAD-modell av delen ved hjelp av datastøttet designprogramvare. Denne digitale modellen definerer delens geometri, dimensjoner og toleranser. Når designet er ferdig, importeres det til CAM-programvaren, som genererer verktøybanene og maskinkoden som veileder skjæreverktøyene. CAM-programmereren spesifiserer skjærehastigheter, matehastigheter, verktøyvalg og skjæresekvenser for å optimalisere maskineringsprosessen. Den resulterende G-koden lastes deretter inn i CNC-maskinens kontroller, som tolker koden og utfører maskineringsoperasjonene.
Under bearbeiding holdes arbeidsstykket sikkert i maskinen ved hjelp av skrustikk, chucker eller tilpassede fester. Skjæreverktøyet roterer eller beveger seg i henhold til de programmerte instruksjonene, og fjerner materiale i nøyaktige trinn. Kjølevæske påføres for å kontrollere temperaturen, smøre skjæregrensesnittet og fjerne spon. Gjennom hele prosessen overvåker operatører maskinen og utfører inspeksjoner underveis for å verifisere at dimensjonene holdes innenfor toleranse. Etter at maskineringen er fullført, kan delen gjennomgå sekundære operasjoner som avgrading, overflatebehandling eller varmebehandling før endelig inspeksjon og frakt.
Denne tre-trinns arbeidsflyten – design, programmering og maskinering – er grunnlaget for hver CNC-produksjon, enten det produseres en enkelt prototype eller hundre tusen deler.
CNC-teknologi omfatter flere forskjellige maskineringsprosesser, hver tilpasset ulike geometrier og produksjonskrav. De vanligste CNC-prosessene inkluderer fresing, dreiing, boring og sliping.
CNC-fresing er den mest allsidige prosessen, i stand til å produsere komplekse tredimensjonale former på flate eller konturerte overflater. Fresemaskiner bruker roterende skjæreverktøy med flere tenner for å fjerne materiale, og de kan utstyres med automatiske verktøyvekslere som tillater flere operasjoner i ett enkelt oppsett. Treakset fresing er vanlig for prismatiske deler, mens 4-akset og 5-akset fresing muliggjør produksjon av intrikate deler med buede overflater og underskjæringer.
CNC-dreiing brukes til sylindriske deler, hvor arbeidsstykket roterer mot et stasjonært skjæreverktøy. Dreieoperasjoner inkluderer flating, dreiing, gjenging, rilling og boring. Moderne dreiesentre inkluderer ofte levende verktøy, som muliggjør frese- og boreoperasjoner uten å fjerne delen fra dreiebenken - en funksjon kjent som fresing eller multi-tasking.
CNC-boring brukes til å lage presise hull med nøyaktige diametre og dybder. Avanserte boresykluser kan inkludere hakkeboring for dype hull og banking for innvendige gjenger. CNC-sliping oppnår fin overflatefinish og stramme toleranser på herdede materialer, ofte som en etterbehandlingsoperasjon etter andre maskineringsprosesser.
Vanlige CNC-prosesser etter applikasjon
Relativ bruksfrekvens på tvers av typiske CNC-maskinverksteder. Fresing og dreiing er de vanligste primærprosessene.
CNC-maskinering betjener praktisk talt alle bransjer som krever høypresisjonskomponenter. Teknologiens evne til å produsere komplekse geometrier med stramme toleranser gjør den uunnværlig for virksomhetskritiske applikasjoner.
I romfartsindustrien produserer CNC-maskinering strukturelle komponenter, motordeler, landingsutstyr og turbinblader fra materialer som titan, Inconel og aluminium. Disse delene må tåle ekstreme temperaturer, trykk og påkjenninger, og ethvert avvik fra spesifikasjonene kan kompromittere sikkerheten. I industrien for medisinsk utstyr skaper CNC-maskinering kirurgiske instrumenter, ortopediske implantater, tannproteser og komponenter for diagnostisk utstyr. Materialer som rustfritt stål, titan og PEEK er ofte brukt, og deler må oppfylle strenge standarder for biokompatibilitet og renslighet.
Bilindustrien er avhengig av CNC-maskinering for motorblokker, sylinderhoder, transmisjonskomponenter og fjæringsdeler. Høyvolumsproduksjon bruker ofte CNC-maskiner for kjerneproduksjon, mens lavvolum- og prototypearbeid drar nytte av fleksibiliteten til CNC-maskineringssentre. I elektronikkindustrien produserer CNC-maskinering kjøleribber, kapslinger, kontakter og halvlederkomponenter med den presisjonen som kreves for moderne enheter. Våre presisjonsmekaniske produksjonsløsninger betjene alle disse bransjene, og levere deler som oppfyller de mest krevende spesifikasjonene.
Materiale radar
En typisk presisjonsmaskinverksteds kapasitet på tvers av vanlige materialtyper. Aluminium og rustfritt stål er oftest bearbeidet, mens titan og Inconel krever spesialisert verktøy og ekspertise.
CNC-maskinering gir flere distinkte fordeler i forhold til manuell maskinering og andre produksjonsprosesser, noe som gjør den til det foretrukne valget for et bredt spekter av bruksområder.
Presisjon og nøyaktighet er kanskje de viktigste fordelene med CNC-maskinering. Prosessens datakontrollerte natur eliminerer variasjonen knyttet til manuell drift, og sikrer at hver del som produseres samsvarer nøyaktig med designspesifikasjonene. Denne repeterbarheten er avgjørende for bransjer der det kreves jevn kvalitet på tvers av store produksjonsserier.
Hastighet og effektivitet er også viktige fordeler. CNC-maskiner kan operere kontinuerlig med minimal operatørintervensjon, og ofte slukker lyset uten arbeidstid for å maksimere produktiviteten. Når et program er utviklet, kan den samme delen produseres konsekvent i høy hastighet, noe som reduserer syklustidene og reduserer kostnadene per del. For komplekse deler kan CNC-maskinering utføre flere operasjoner i ett enkelt oppsett, noe som reduserer tiden og kostnadene forbundet med håndtering og reposisjonering.
Fleksibilitet er en annen stor fordel. CNC-maskiner kan omprogrammeres raskt for å imøtekomme designendringer eller nye deler, noe som gjør dem ideelle for prototyping og lavvolumproduksjon. Med den økende bruken av 5-akse og multi-tasking maskiner, kan stadig mer komplekse geometrier produseres uten behov for sekundære operasjoner eller flere oppsett.
Viktige fordeler
Bransjefordeler
Til tross for sine mange fordeler har CNC-bearbeiding flere begrensninger som må tas i betraktning når man vurderer produksjonsmetoder.
Høye kapitalkostnader er en betydelig inngangsbarriere. CNC-maskiner er dyre å kjøpe, installere og vedlikeholde, og nødvendig støtteutstyr – som verktøy, arbeidsholding og inspeksjonssystemer – øker den totale investeringen. For små butikker eller prosjekter med lavt volum kan kostnadene være uoverkommelige, noe som gjør manuell maskinering eller outsourcing mer attraktive alternativer.
Programmerings- og oppsettkompleksitet er en annen begrensning. Å lage verktøybanene og G-koden for komplekse deler krever dyktige programmerere med ekspertise innen CAM-programvare. Programmeringsfeil kan føre til verktøykrasj, utrangerte deler og maskinskade, så tiden og kostnadene ved programmering må tas med i prosjektplanleggingen. For enkle deler kan programmeringskostnadene oppveie fordelene med CNC-automatisering.
Materiale- og verktøybegrensninger eksisterer også. Mens CNC-maskinering kan behandle et bredt spekter av materialer, er noen materialer - som herdet stål, keramikk og kompositter - vanskelige eller dyre å bearbeide. Verktøyslitasje er en konstant vurdering, og verktøykostnadene kan være betydelige for harde materialer eller lange produksjonsserier. I tillegg er CNC-maskinering en subtraktiv prosess, noe som betyr at den genererer avfallsmateriale i form av spon og skrap, som kan være kostbart å håndtere for dyre materialer.
| Karakteristisk | CNC maskinering | Manuell maskinering |
| Presisjon | ±0,005 til 0,025 mm | ±0,05 til 0,25 mm |
| Repeterbarhet | Utmerkede, nesten identiske deler | Operatøravhengig |
| Produksjonshastighet | Høy, kontinuerlig drift | Lavere, operatørtretthet |
| Oppsettstid | 1-4 timer typisk | 15-60 minutter |
| Ferdighetskrav | Høy (programmeringsoppsett) | Høy (manuell fingerferdighet) |
| Kostnad per del | Minker med volumet | Øker med kompleksiteten |
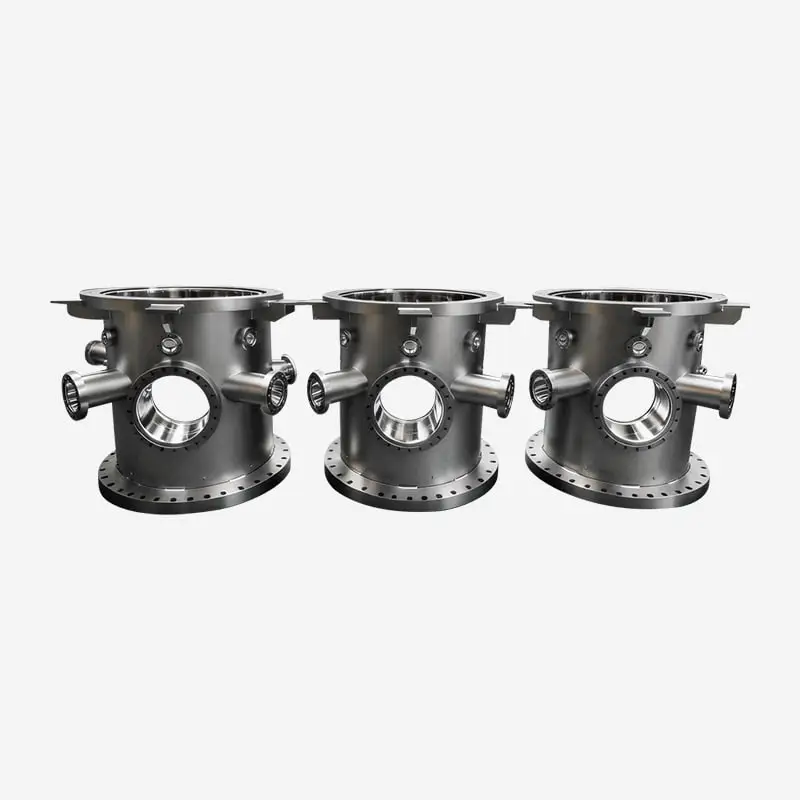
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...
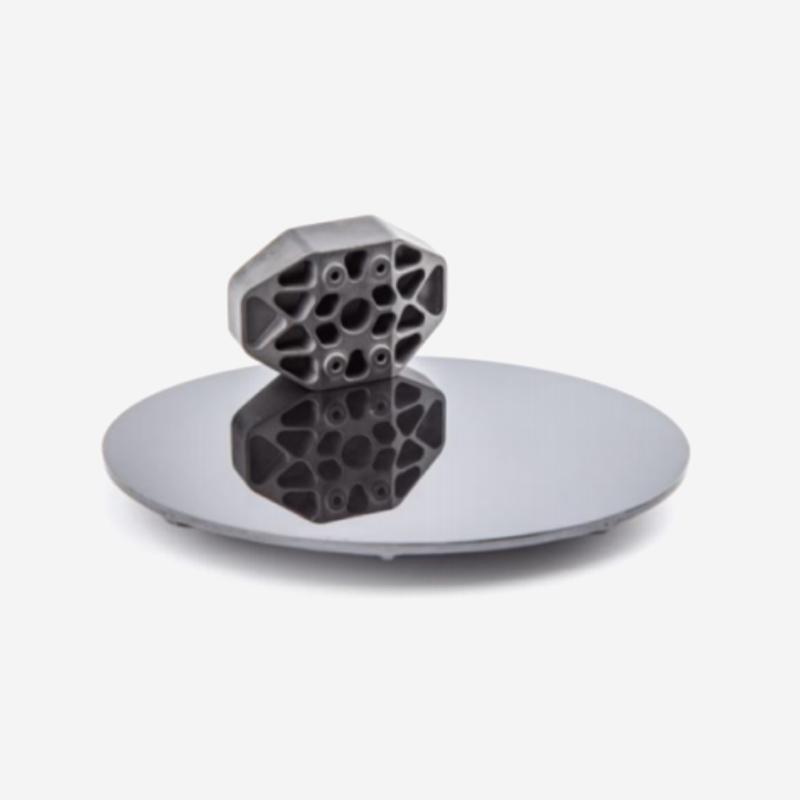
Silisiumkarbid har en ekstremt lav porøsitet, en jevn og tett mikrostruktur, en lav tetthet og en...
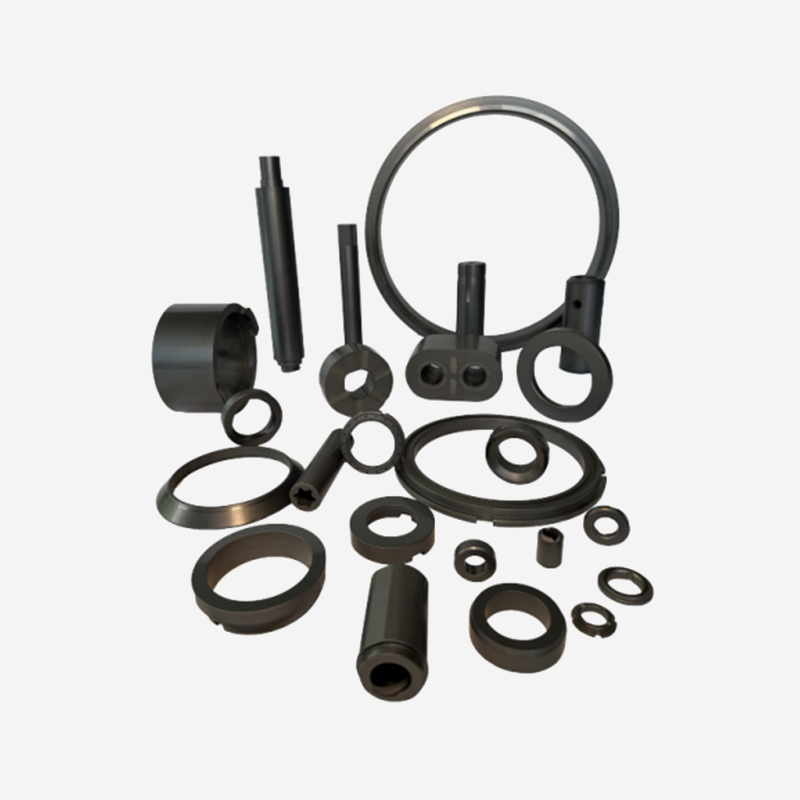
Silisiumkarbidmaterialer har ekstremt høy hardhet og styrke, utmerket slitestyrke og anti-slitasj...
Bruksområde: Dekkglass Behandling av dekkglass for elektroniske produkter som berøringssk...
Søknadsfelt Høypresisjon sjeldne jordarters poleringspulver er egnet for tynningsbehandli...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal