
TFT-LCD-materialer for tynning og polering av glass
Søknadsfelt Høypresisjon sjeldne jordarters poleringspulver er egnet for tynningsbehandli...

Hvert vakuumsystem har en personlighet. Noen holder basetrykket raskt og holder seg stabile i flere uker; andre ser ut til å utvikle en ny lekkasje hver gang en flens åpnes. I de fleste tilfeller er forskjellen ikke pumpen eller kontrolleren. Det er vakuumkammeret: dets geometri, dets indre overflate og måten det ble sveiset og rengjort på.
Denne veiledningen forklarer hva du skal se etter når du spesifiserer, kjøper eller inspiserer et vakuumkammer, fra materialvalg og overflatebehandling til kvalitetskontroller og leverandørevaluering.
Et vakuumkammer er et forseglet kar som lar en prosess kjøre ved et trykk som er lavere enn atmosfæren rundt. Avhengig av applikasjonen kan kammeret fungere i grovvakuum (over 1 mbar), høyvakuum (rundt 1 x 10^-3 mbar), eller ultrahøyt vakuum (under 1 x 10^-7 mbar). Jo lavere måltrykket er, jo mer oppmerksomhet krever hver detalj.
Utformingen av kammeret bestemmer tre ting: hvor raskt systemet når måltrykket, hvor lavt trykket kan være, og hvor stabilt det forblir under prosessen. Disse resultatene avhenger av grunnmaterialet, den innvendige overflatefinishen, antall og kvaliteten på tetninger og måten interne komponenter er montert på. Et kammer med dårlig innvendig finish kan gå ut av gass i flere uker; et kammer med innestengte volumer kan aldri nå trykket som er angitt på databladet.
Kammeret bør også utformes for god ledningsevne. Pumpeporter bør være store, og interne komponenter bør ikke skape trange passasjer som bremser gassstrømmen.
Rustfritt stål er standardmaterialet for de fleste høy- og ultrahøyvakuumkamre. Karakterer som 304L eller 316L gir god korrosjonsmotstand, lav avgassing etter elektropolering og stabile mekaniske egenskaper under termisk sykling. Aluminium velges ofte for store kamre eller bevegelige deler fordi det er lettere og har bedre varmeledningsevne, men dets porøse oksidlag må kontrolleres nøye under produksjonen. Tabellen nedenfor oppsummerer de vanligste materialvalgene.
| Material | Typisk bruk | Nøkkelfordel | Hovedbegrensning |
|---|---|---|---|
| 304/316L rustfritt stål | Høyvakuum og UHV-kamre | Lav utgassing, utmerket sveisbarhet | Tyngre enn aluminium |
| Aluminium 6061 | Store kamre, beleggsystemer | Lett, god varmeledningsevne | Trenger spesiell overflateforsegling |
| Oksygenfritt kobber | Pakninger og gjennomføringer | Svært lav lekkasjehastighet med CF-flenser | Dyrt, mykt |
Overflatefinishen er ikke kosmetisk. For høyvakuum er en ren perleblåst eller passivert overflate ofte nok. For ultrahøyt vakuum fjerner elektropolering mikrosprekker og innebygde partikler som fanger gass og skaper virtuelle lekkasjer. Rengjøring bør gjøres med alkaliske rengjøringsmidler, avioniserte vannskyllinger og, der det er hensiktsmessig, en vakuumbake-out-syklus.
Hver sveis er en potensiell kilde til virtuelle lekkasjer og partikkelgenerering. Full penetrasjonssveis, kontinuerlig sveis fremfor punktsveis, og design som unngår sprekker eller blindlommer reduserer risikoen. Etter sveising bør kammeret være heliumlekkasjetestet, ideelt sett med lekkasjedetektor koblet til kammeret og helium sprayet på utsiden av hver skjøt.
Valget av flensstandard påvirker lekkasjetetthet, enkel montering og langsiktig vedlikehold. KF- og ISO-flenser er praktiske for grove og høyvakuumsystemer fordi de er raske å montere; CF-flenser med metallpakninger er vanlige i UHV-applikasjoner fordi de kan bakes og oppnå ekstremt lave lekkasjehastigheter. Utsiktsporter, elektriske gjennomføringer og gassinntak må utformes slik at materialene deres har kompatibel termisk ekspansjon og ikke avgir gass.
Hvert kammer må tåle atmosfærisk trykk uten permanent deformasjon. Veggtykkelsen, avstivningsribber og plassering av porter er derfor strukturelle beslutninger. Samtidig setter portstørrelsen og den interne geometrien den effektive pumpehastigheten. Et stort kammer med et lite utløp vil pumpe sakte uansett hvor kraftig vakuumpumpen er.
Den beste vakuumkammerdesignen mislykkes hvis den ikke kan maskineres til de nødvendige toleransene. Flensflatene må forbli flate og parallelle, O-ringsporene må være innenfor noen få hundredeler av en millimeter, og boltemønstrene må være på linje med den tilhørende maskinvaren. I praksis betyr dette at kammerprodusenten bør ha egen maskinerings-, inspeksjons- og overflatebehandlingsevne i stedet for å stole på separate underleverandører.
På anlegget vårt kombinerer vi 0,001 mm presisjonsmaskinering med deler fra 0,1 gram til 150 tonn, og det er grunnen til at vi kan produsere alt fra små CF-komponenter til store belegningskamre. For en nærmere titt på presisjonsprosessene bak kammerkomponenter, se vår guide om hvordan presisjonsbearbeidede deler produseres .
Ikke stol på en vakuumkammerleverandørs ord alene. Be om heliumlekkasjetestrapporten, materialsertifikatet og målinspeksjonsprotokollen før du planlegger installasjonen.
Leverandøren skal som et minimum kunne tilby:
Halvlederprosesser som sputtering, etsing og kjemisk dampavsetning krever stabile høyvakuum- eller ultrahøyvakuummiljøer. Den vakuum kammer må motstå partikkelgenerering, tolerere reaktive gasser og opprettholde rene overflater mellom prosesskjøringer. For tredjegenerasjons halvledermaterialer som silisiumkarbid, må kammeret ofte arbeide med høytemperaturkomponenter og spesialiserte keramiske deler. Det er derfor vi produserer dedikerte høyvakuum og ultrahøyvakuum halvlederkamre med tett kontrollert intern geometri og sveisekvalitet.
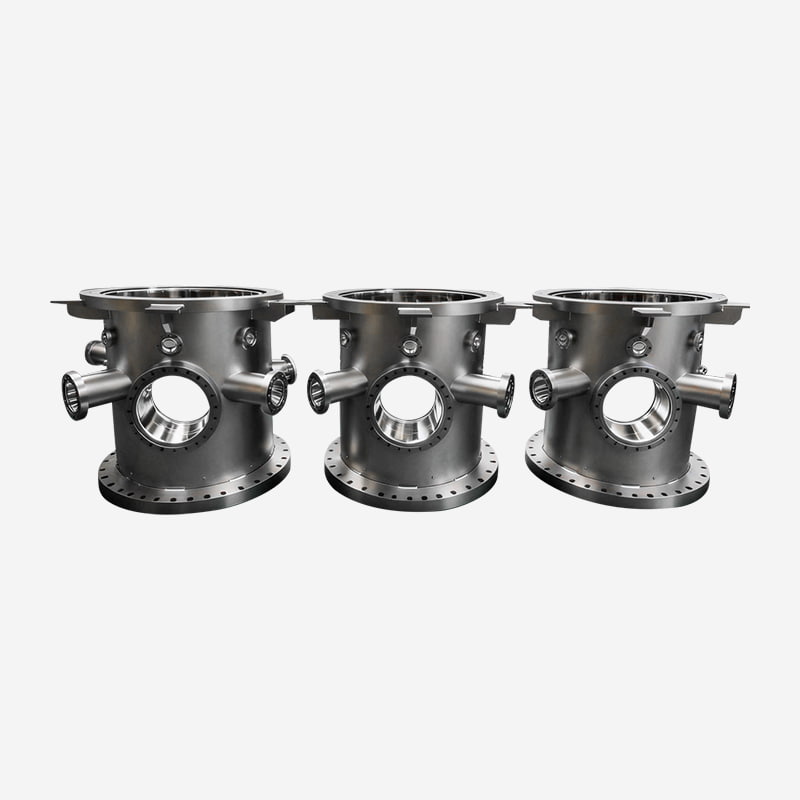 Høyvakuum og ultrahøyvakuum halvledervakuumkamre Disse kamrene er bygget for stabile HV/UHV-miljøer innen halvlederbehandling, med kontrollert geometri og lekkasjetesting. Vurder dem der reaktive gasser og høytemperaturkomponenter krever ren, pålitelig vakuumytelse. Se produkt →
Beleggsystemer bruker kammer med store interne volumer, flere tilgangsporter og ofte spesialisert armatur for rull-til-rull eller inline-behandling. Kammerkroppen må gi strukturell stivhet under vakuumbelastning samtidig som de indre overflatene holdes kompatible med den avsatte filmen. For kontinuerlige belegningslinjer er kammerlengden og portoppsettet vanligvis tilpasset prosessen. Våre kontinuerlige beleggingskamre er bygget for dette kravet.
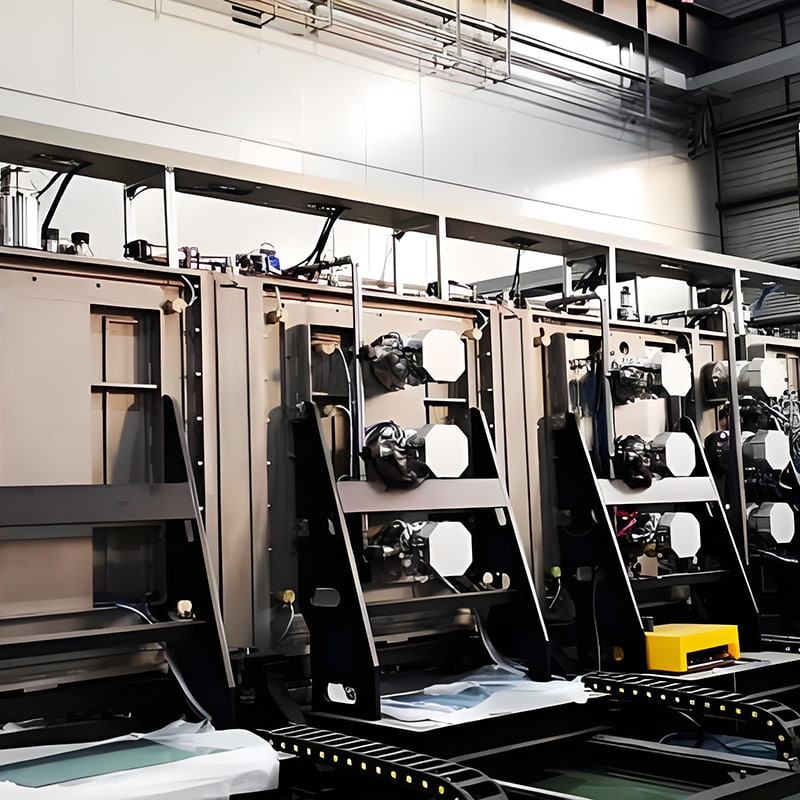 Kontinuerlig linjebeleggskamre for inline-produksjon Designet for beleggsystemer med store volum med tilpassede portoppsett og stive vakuumstrukturer. De støtter rull-til-rull- eller inline-behandling, noe som gjør dem relevante for kontinuerlig belegg med høy gjennomstrømning og flerlagsavsetning. Se produkt →
Vakuumkamre brukes også i hydrogenproduksjon, testing av brenselcellekomponenter og tørke- eller fyllingslinjer for litiumbatterier. Disse applikasjonene kombinerer ofte fuktighetskontroll, vakuumintegritet og sikkerhetskrav. Et kammer med feil overflatefinish kan fange opp fuktighet og tvinge til lengre nedpumpingssykluser, noe som direkte reduserer gjennomstrømningen. Våre hydrogen-energi- og litiumbatterikamre løser dette problemet med kontrollerte indre overflater og lekkasjetestede sveisesømmer.
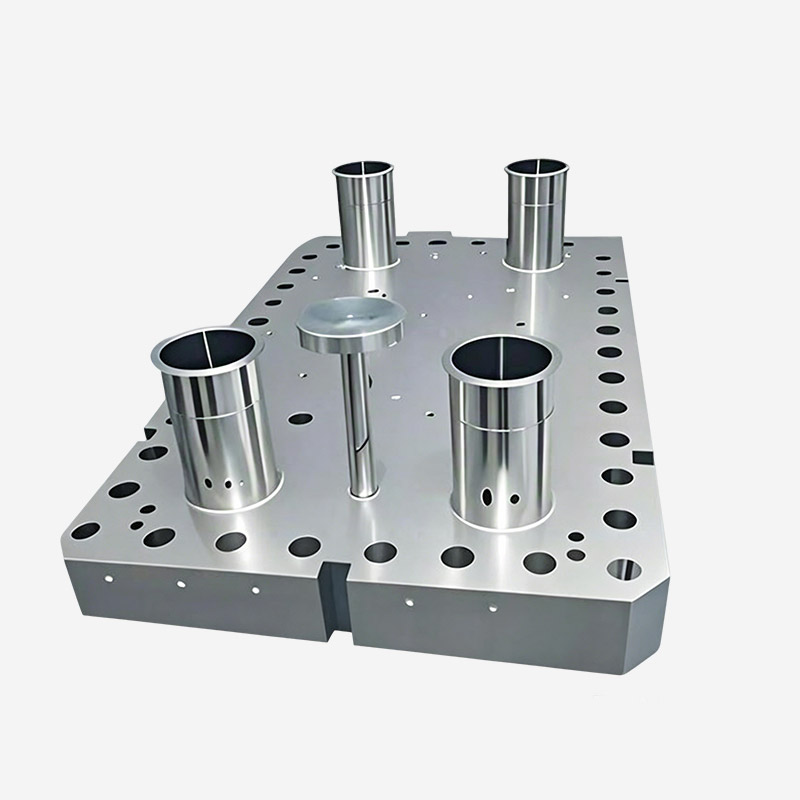 Vakuumkammere for hydrogenenergi- og litiumbatteriprosesser Disse kamrene adresserer fuktighetskontroll og vakuumintegritet i hydrogenproduksjon, brenselcelletesting og batteritørking eller fylling. Kontrollerte indre overflater og lekkasjetestede sveiser bidrar til å forkorte nedpumpingssykluser og forbedre prosesssikkerheten. Se produkt →
Andre applikasjoner, inkludert romfartssimulering, optisk belegg og fiberoptisk prosessering, pålegger sine egne begrensninger, for eksempel store overordnede dimensjoner eller spesielle krav til visningsport.
En pålitelig leverandør bør ikke bare tegne kammeret og sveise det; de skal også hjelpe deg å velge riktig materiale, flenser, intern behandling og testplan. Vår erfaring er at følgende spørsmål begrenser listen raskt:
kl SOLMORO , har vi fulgt denne tilnærmingen siden 1986, og kombinerer produksjon av vakuumutstyr med presisjonsmaskinering og fabrikasjon av store deler. Denne kombinasjonen holder toleransene under kontroll fra første kutt til siste lekkasjetest.
For høyvakuum og UHV er 304L eller 316L rustfritt stål vanligvis det sikreste valget på grunn av dets lave utgassing og gode sveisbarhet. Aluminium er et praktisk alternativ for store eller vektfølsomme kamre, men det krever mer nøye overflatebehandling.
En ru overflate fanger opp gassmolekyler og prosessrester. Elektropolerte eller riktig passiverte overflater frigjør gass raskere, forkorter nedpumpingstiden og reduserer partikkelforurensning i følsomme prosesser.
Ja. Geometri, antall og type porter, materiale, overflatebehandling og testkrav kan tilpasses prosessen. Gi leverandøren din arbeidstrykkområde, gasstyper, temperaturområde og forventet syklustid.
Be om en dimensjonal inspeksjonsrapport, materialsertifikater, heliumlekkasjetestresultater og en rengjøringsjournal. Hvis kammeret inkluderer sveising, be om sveisinspeksjoner også.
Søknadsfelt Høypresisjon sjeldne jordarters poleringspulver er egnet for tynningsbehandli...
Bruksområde: Dekkglass Behandling av dekkglass for elektroniske produkter som berøringssk...
Bruksområder: Egnet for optisk sfærisk glass, optiske krystaller og filtre med en slitasjegrad me...
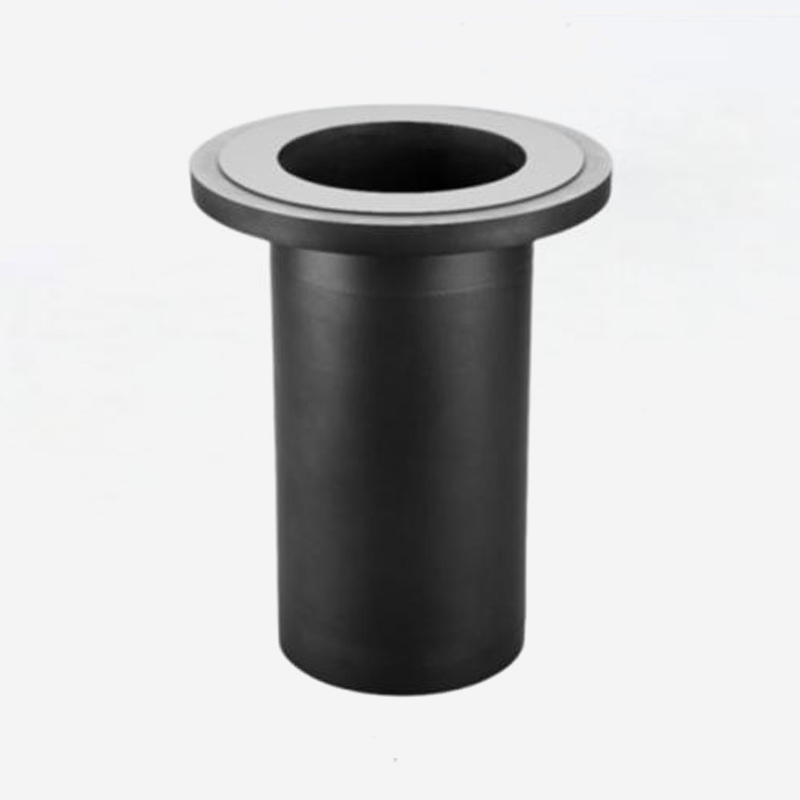
Produktegenskaper for høytemperatur-ovnsrør av silisiumkarbid: ● Høy oksidasjonsmotstand ...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal