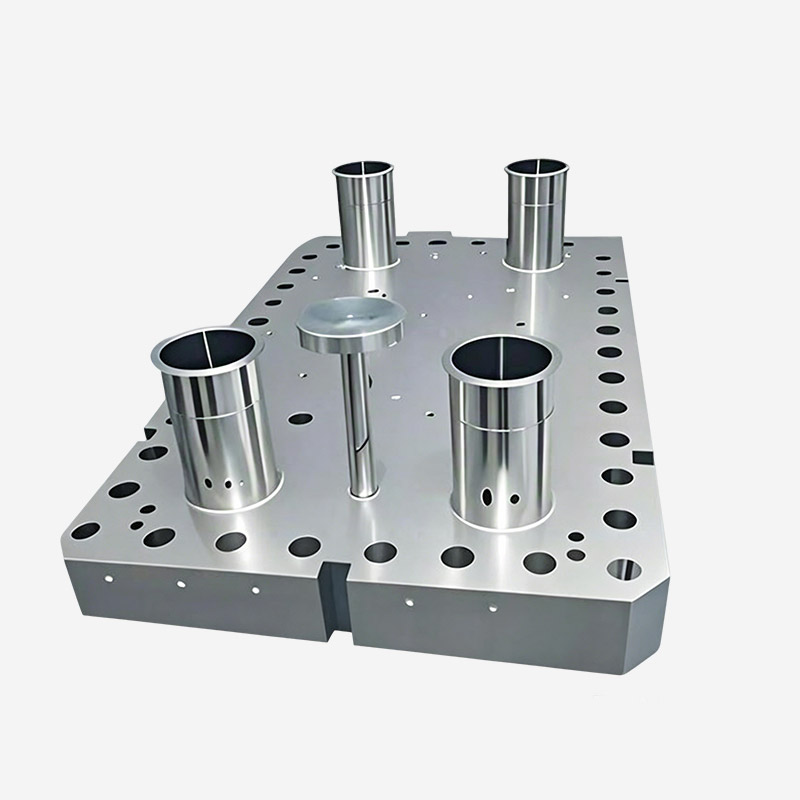

Høyvakuum og ultrahøyvakuum generelle halvledervakuumkamre
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...

En belegningslinje stopper i det minst forventede øyeblikket. En portventil, som sykles mer enn tusen ganger per dag, griper til slutt når prosessrester samler seg på glideflatene. Kammeret lufter ut i atmosfæren, hele partiet blir skrotet, og vedlikeholdsmannskapet bruker et helt skift på å skifte ut ventilen. Dette scenariet gjentas i produksjonsanlegg der vakuumkomponenter velges uten å ta hensyn til driftssykluser og driftsforhold.
Den riktige tilnærmingen er å behandle en portventil med høyt vakuum som en prosessbeslutning, ikke bare en katalogvare. Tre elementer bestemmer om ventilen vil levere år med problemfri service: flensstandarden, tetningsmekanismen og aktuatortypen. Denne veiledningen forklarer hvordan hvert valg påvirker reell produksjonsytelse.
En portventil er en vakuumkomponent som bruker en flat, skiveformet port for å åpne og lukke strømningsbanen. Porten beveger seg lineært, enten ved hjelp av en koblingsmekanisme eller en stålkuleaktuator, og trekker seg helt tilbake fra boringen når ventilen er åpen. To praktiske fordeler følger av denne designen:
Sammenlignet med vinkelventiler og spjeldventiler, er sluseventiler foretrukket for isolasjon med store boringer der konduktans er viktig. En vinkelventil tvinger gassen til å snu 90 grader, noe som kan redusere den effektive pumpehastigheten med omtrent 15 til 20 prosent i enkelte installasjoner. En sommerfuglventil tetter med en roterende skive, som kan fange opp partikler og etterlate slitasjemerker på setet. Slukeventilen unngår begge problemene, og det er grunnen til at den har blitt standard isolasjonskomponent i vakuumbeleggsystemer, halvlederprosessverktøy og forskningskammernettverk.
To parametere bærer mesteparten av vekten ved valg av sluseventil: flensstandard og aktuatortype. Å få disse riktig eliminerer de fleste feltfeil.
Flensstandarden definerer forseglingsmetoden, det oppnåelige trykkområdet og forurensningsnivået på vakuumsiden. Dette er den første avgjørelsen fordi annenhver komponent i systemet må matche den samme flensfamilien.
| Flens Standard | Forseglingsmetode | Nåbart trykk | Best for |
|---|---|---|---|
| KF / ISO | FKM O-ring | ned til 10 -7 mbar | Beleggsystemer, generelt vakuum, lastlåser, overføringskamre |
| CF (ConFlat) | Oksygenfri kobberpakning | ned til 10 -10 mbar | UHV-forskning, halvlederbehandling, overflateanalyse, akseleratorstrålelinjer |
Aktuatoren bestemmer hvor automatisk ventilen kan integreres i en prosesssekvens.
Laveste kostnad, enkel betjening, egnet for vedlikehold og laboratoriebruk.
Rask respons, automatisert, ideell for produksjonslinjer med grensebrytertilbakemelding.
Nøyaktig posisjonskontroll, ingen trykkluft nødvendig, høyere kostnad.
Manuelle aktuatorer er det enkleste og mest økonomiske alternativet. De passer til laboratorieoppsett, lavfrekvente vedlikeholdsventiler og systemer der trykkluft ikke er tilgjengelig. Manuell drift krever imidlertid at personalet er fysisk tilstede, noe som begrenser automatiseringen.
Pneumatiske aktuatorer er industristandarden for produksjonslinjer. De reagerer på millisekunder, fungerer pålitelig over hundretusenvis av sykluser, og kan kontrolleres av enkle magnetventiler. En pneumatisk portventil med endebryter gir åpne/lukke statussignaler til PLS, som muliggjør automatisert sekvensering.
Elektriske aktuatorer tilbyr presis posisjonskontroll og brukes der ventilen må modulere strømmen eller der det ikke er tilgjengelig trykkluft. De koster mer enn pneumatiske versjoner, men er uunnværlige i visse prosesskontrollarkitekturer.
For høyvakuumapplikasjoner i 10 -5 til 10 -7 mbar rekkevidde, ISO- og KF-flenser med FKM O-ringpakninger dominerer. Disse ventilene håndterer de rutinemessige isolasjonsoppgavene i belegningsmaskiner, lastlåser og halvlederklyngeverktøy.
For store borestørrelser over 100 mm er en lenkemekanisme mer stabil enn den tradisjonelle stålkule-designen. Leddgeometrien fordeler lukkekraften jevnt over porten, noe som reduserer lokal belastning og forbedrer vakuumforseglingens repeterbarhet. Denne mekaniske stabiliteten blir betydelig når ventilen må stenge mot en trykkforskjell etter at en grovpumpe har evakuert kammeret.
En pneumatisk aktuator sammen med en endebryter er standardkonfigurasjonen. Bryteren gir kontrollsystemet en positiv bekreftelse på at ventilen har nådd sin kommanderte posisjon, noe som er en forutsetning for automatisert reseptutførelse. For eksempel kan ikke et sputtersystem begynne avsetning før sluseventilen melder seg helt åpen, fordi kammeret ellers kan sette under trykk over prosessets settpunkt.
Når du velger en sluseventil med stor boring for et beleggsystem, a høyvakuum-sluseventil med ISO-flens for store borelinjer tilbyr konduktans og sykluslevetid som produksjonssystemer krever.
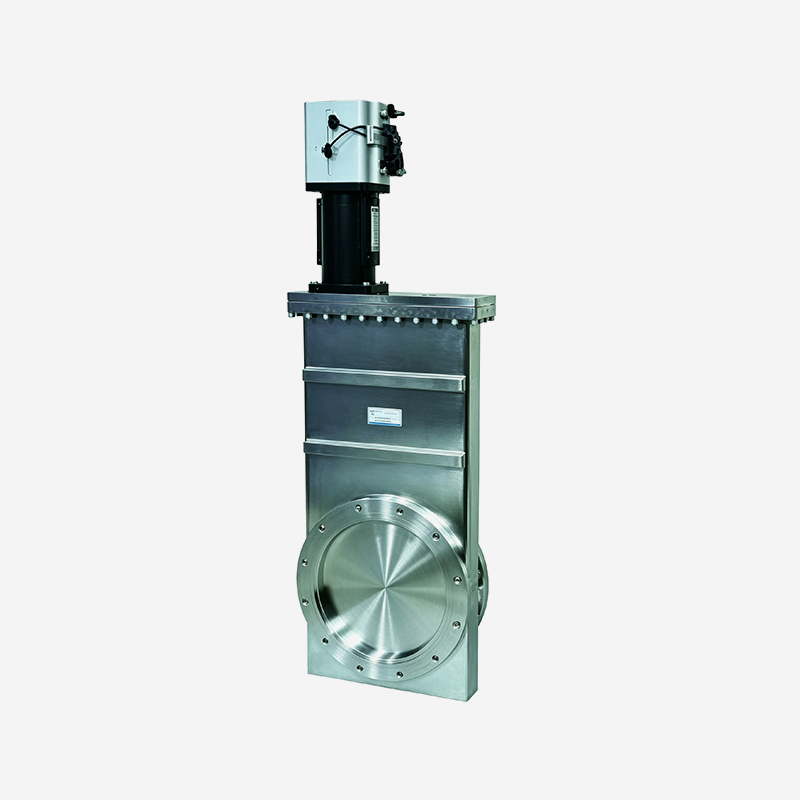 Pneumatisk High Vacuum Gate Valve with ISO Flange for Large Bore Lines Denne pneumatiske ventilen av koblingstype har en ISO-flens og belg, noe som gjør den egnet for vakuumledninger med stor boring i beleggsystemer der konduktans og levetid er kritiske. Se produkt →
Når systemtrykket må holde seg under 1x10 -9 mbar må ventilen bruke en CF-flens og en metalltetning. CF-flensen komprimerer en oksygenfri kobberpakning mellom to knivkanter, og skaper en kaldsveiset forsegling som gir eksepsjonelt lave lekkasjehastigheter.
Slukeventiler med ultrahøyt vakuum brukes i molekylær stråleepitaksi (MBE), overflateanalyseteknikker som XPS og AES, partikkelakseleratorvakuumsystemer og ioneimplantasjonsverktøy. I disse applikasjonene må ikke portventilen gi ut forurensning i UHV-miljøet, så kroppen er ofte laget av 304 eller 316L rustfritt stål med en elektropolert eller vakuumbrent overflate.
Mekanismer av koblingstype og stålkule-type brukes begge i UHV-portventiler. Stålkulemekanismer er vanlige i mindre størrelser og høysyklusposisjoner, mens koblingstypen foretrekkes for CF-flenser med stor boring, hvor lukkekraften må påføres jevnt.
For UHV-applikasjoner der sluseventilen må opprettholde et basistrykk under 10 -9 mbar, en ultrahøyvakuum-sluseventil med CF-flens med stor boring gir metalltetningens integritet som disse systemene krever.
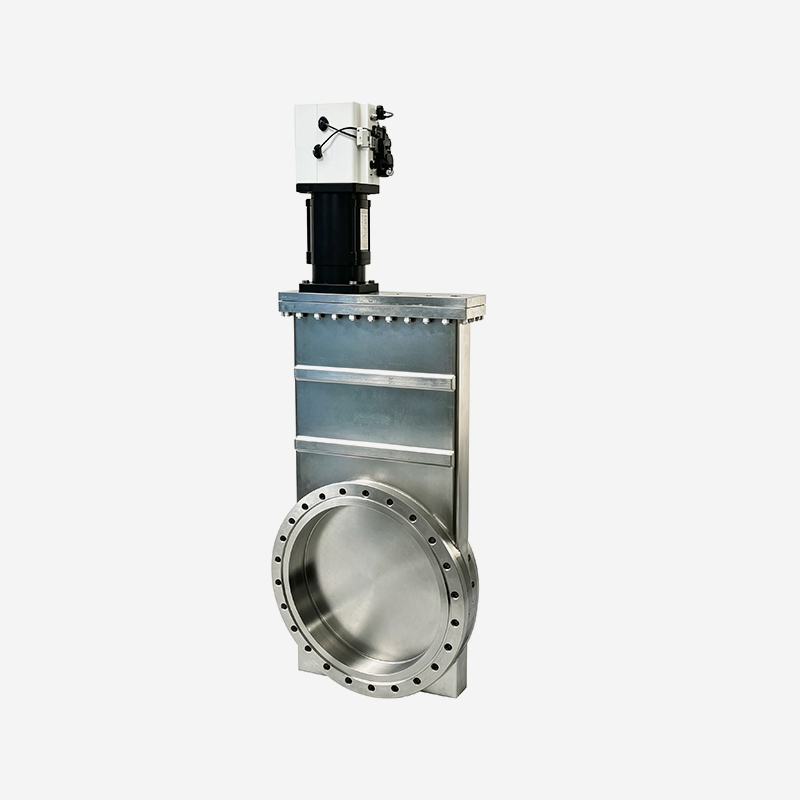 Ultra-høyvakuum-portventil med CF-flens og metalltetning Denne pneumatiske ventilen er designet for UHV-systemer som krever basistrykk under 10^-9 mbar, og bruker en CF-flens og kobberpakning for å sikre en pålitelig metalltetning. Se produkt →
I halvleder- og fotovoltaisk produksjon må wafere og glasssubstrater bevege seg horisontalt fra et overføringskammer til et prosesskammer. En rund sluseventil begrenser bredden på underlaget som kan passere gjennom. En rektangulær sluseventil løser dette problemet ved å forme passasjen som et rektangel.
Rektangulære portventiler er vanlige i overføringskamre, klyngeverktøy og fotovoltaisk inline-utstyr. Når den er åpen, trekker den rektangulære porten seg inn i et øvre reservoar, og eksponerer hele den rektangulære passasjen. Tetningsområdet er større enn en rund ventil med tilsvarende borestørrelse, så aktuatoren må gi mer lukkekraft. En pneumatisk aktuator med en belgforseglet stamme er den vanlige konfigurasjonen, fordi den holder prosesssiden ren og håndterer den reduserte tilgjengelige plassen.
Når et vakuumoverføringskammer må håndtere rektangulære underlag, a rektangulær portventil for vakuumoverføringsapplikasjoner er den riktige løsningen.
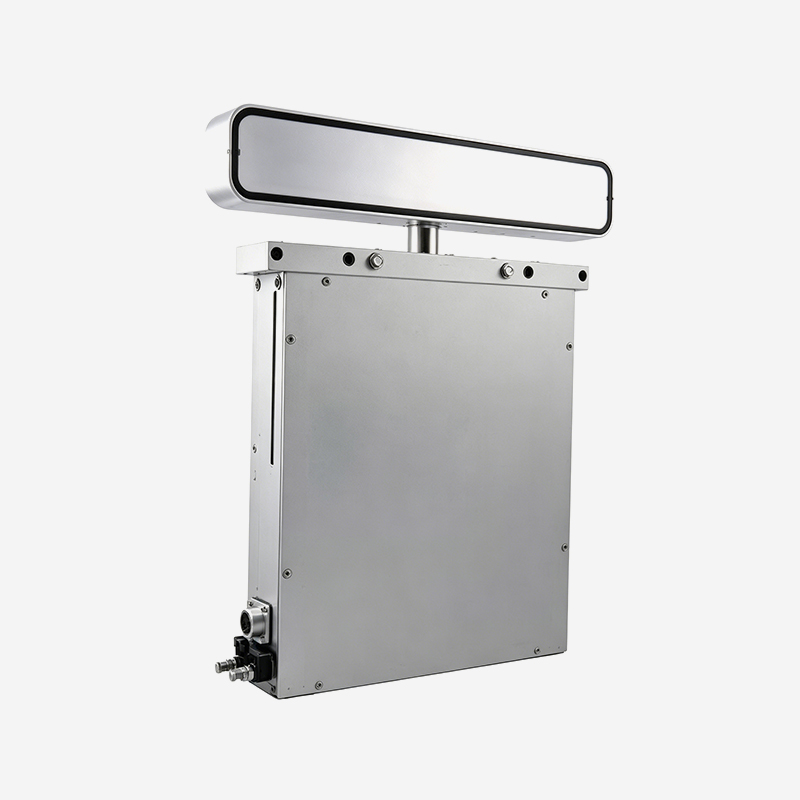 Rektangulær portventil for vakuumoverføring av underlag Denne rektangulære portventilen former sin passasje som et rektangel for å romme flate underlag som wafere, noe som muliggjør jevn horisontal overføring i vakuumkamre. Se produkt →
En defekt sluseventil svikter vanligvis utenfor hovedtetningsflaten. Spindeltetningen og aktuatoren er de komponentene som oftest er ansvarlige for nedetid. Å forstå de svake punktene hjelper vedlikeholdsteamene med å planlegge forebyggende tiltak.
| Feilmodus | Rotårsak | Redusering |
|---|---|---|
| Portbeslag | Behandle rester eller nedbrutt smøremiddel på porten | Bruk restkompatible materialer, planlegg periodisk utbaking |
| Lekkasje av stammetetning | Slitt O-ring eller belgtretthet | Bruk belgforseglede stengler for kritisk prosess, skift ut proaktivt |
| Begrens bryterdrift | Mekanisk spill fra akkumulert vibrasjon | Bruk låsende grensebrytere, bekreft posisjonsfeedback under PM |
Maskineringspresisjon avgjør hvor lenge en slussventil vil holde sin tetning. Et ventilhus som er maskinert fra en enkelt smiing av rustfritt stål holder toleranser bedre enn en sveiset sammenstilling, fordi sveising introduserer forvrengning som kan forplante seg inn i flenstetningsflaten.
Kjøpere bør vurdere tre punkter før de legger inn en bestilling:
SUNFUN Group har vært aktiv innen presisjonsproduksjon siden 1986 og er i stand til å bearbeide deler med et presisjonsnivå på 0,001 millimeter, og dekker komponenter fra 0,1 gram til 150 tonn. Denne egenskapen er avgjørende ved produksjon av ventilhus og flenser, fordi passformen mellom maskinerte deler bestemmer jevnheten til gateslag og repeterbarheten til vakuumtetningen.
For en detaljert titt på hvordan presisjonsbearbeidede deler produseres og valideres, les vår guide på hvordan presisjonsbearbeidede deler produseres .
Forskjellen er i flensstandard og tetningsmateriale. Høyvakuum portventiler bruker KF eller ISO flenser med FKM O-ringer og opprettholder trykk ned til 10 -7 mbar. Slukeventiler med ultrahøyt vakuum bruker CF-flenser med oksygenfrie kobberpakninger og opprettholder trykk under 10 -10 mbar.
For normal produksjonsbruk med moderat sykling, planlegg en inspeksjon hver 6. til 12. måned. Hvis ventilen sykluser mer enn 1000 ganger per dag, forkort intervallet. Fokuser på stammeforseglingen, portoverflatens tilstand og endebryterens justering.
Ja, men denne modusen er ikke ideell. Når et differensialtrykk på én atmosfære påføres over den lukkede porten, slites tetningsflatene raskere. Noen produsenter definerer en egen atmosfærisk trykkvurdering. Kontroller alltid produsentens nominelle differensialtrykk før du bruker ventilen i en utluftings- eller nedluftingssekvens.
Den enkleste måten å redusere risiko på er å følge en strukturert sjekkliste:
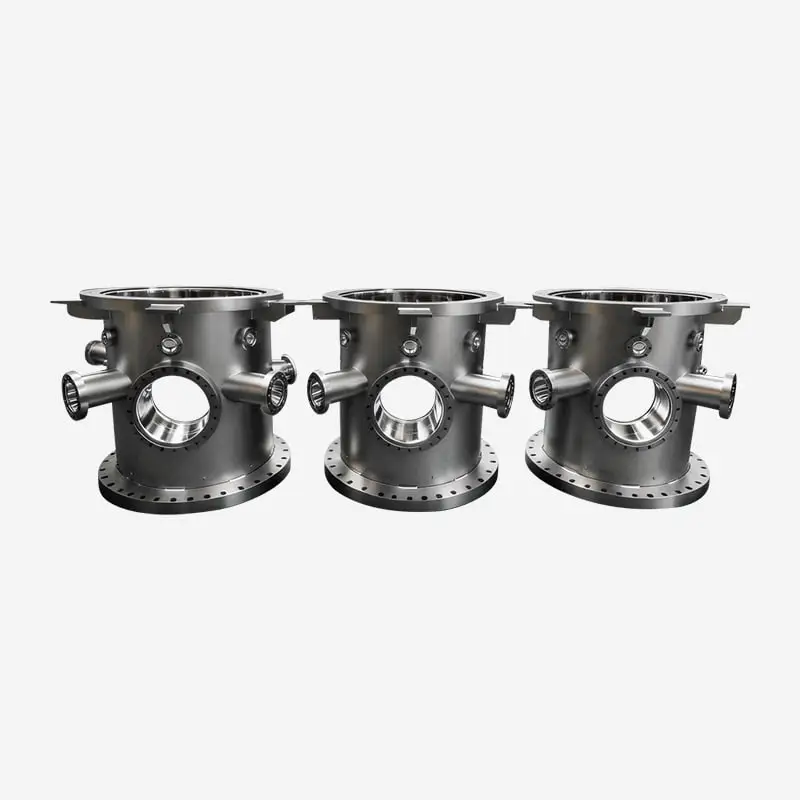
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...
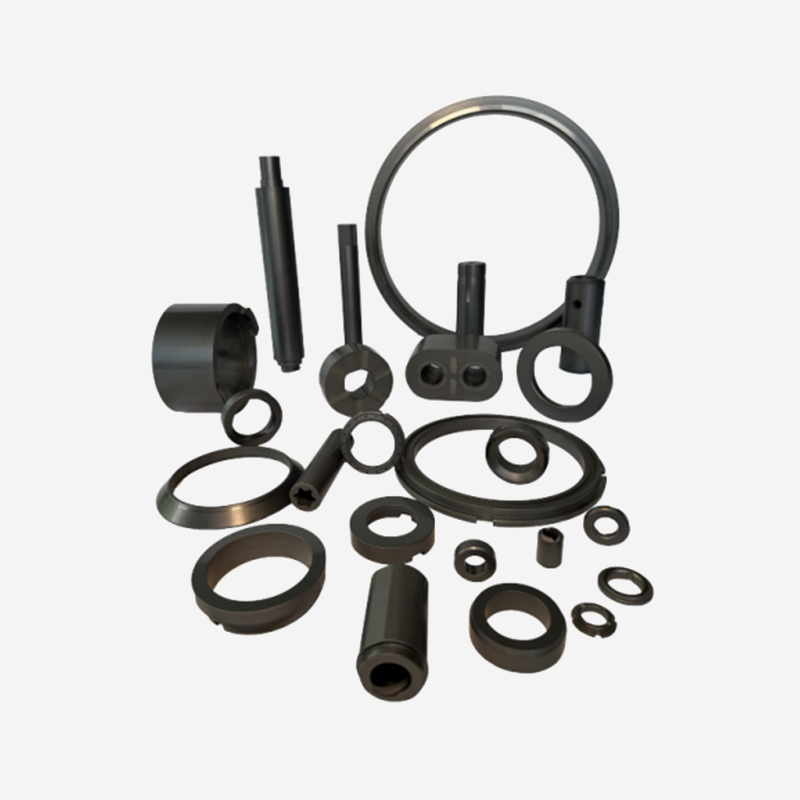
Silisiumkarbidmaterialer har ekstremt høy hardhet og styrke, utmerket slitestyrke og anti-slitasj...
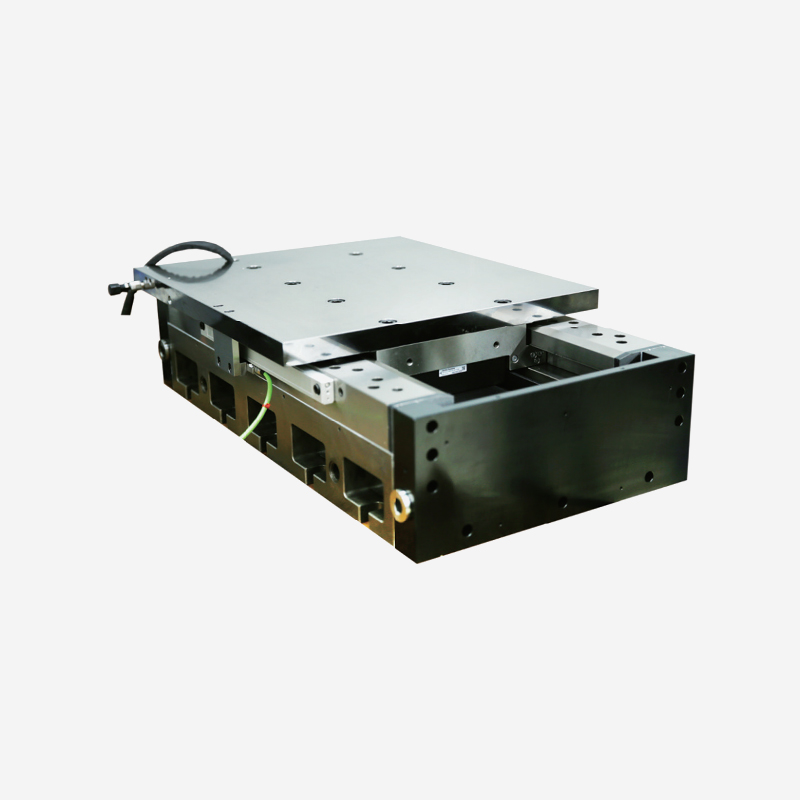
Søknader Presisjonsdreiebenker, Testbenker, Oppfølgingsslipemaskiner. Egenskape...
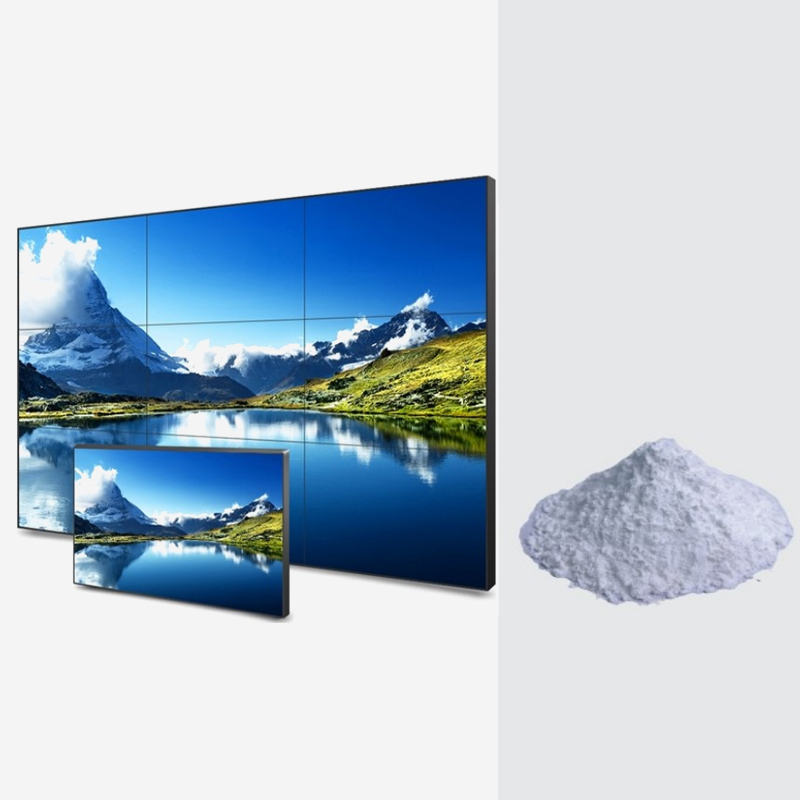
Søknadsfelt Høypresisjon sjeldne jordarters poleringspulver er egnet for tynningsbehandli...
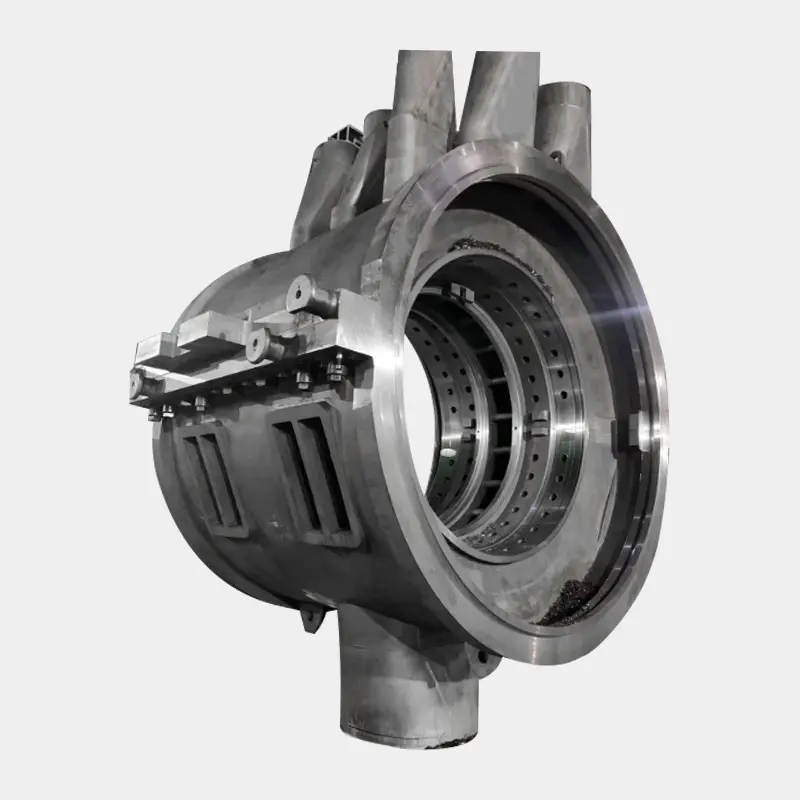
Den totale lengden på sylinderen er 5300mm*bredden er 3294mm*høyden er 6435mm. Totalvekten på syl...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal