
AX-QF-300S1 Enakset luftlagerbevegelsestrinn
Nøkkelfunksjoner ● Gjenta posisjoneringsnøyaktighet ±100nm ● Retthet og gåflathet ±1μm...

En produsent av medisinsk utstyr i Minnesota sto overfor en kritisk mangel på komponenter til kirurgiske instrumenter. Delene krevde toleranser på ±5 mikron på kritiske diametre, med komplekse indre geometrier og en overflatefinish på Ra 0,4. I samarbeid med en partner for presisjonsbearbeiding kartla ingeniørteamet en komplett produksjonsprosess – fra inspeksjon av råmaterialer til endelig passivering – og leverte 5000 deler på seks uker, alle i samsvar med spesifikasjonene. Det utfallet var ikke flaks; det var resultatet av en disiplinert, godt forstått produksjonsarbeidsflyt.
Presisjonsbearbeidede deler er byggesteinene i moderne industri. Fra kirurgiske instrumenter og flylandingsutstyr til bilmotorkomponenter og halvlederutstyr, disse delene muliggjør ytelsen og påliteligheten til utallige produkter. Men hvordan lages de egentlig? Denne veiledningen gir en komplett, trinn-for-trinn oversikt over presisjonsmaskinering prosess, som dekker alt fra design og materialvalg til inspeksjon og overflatebehandling. Enten du er ny i produksjon eller en erfaren innkjøpspersonell, vil denne ressursen utdype forståelsen din av hva som kreves for å produsere høykvalitets komponenter med tett toleranse.
Hver presisjonsmaskinert del begynner som en idé, men den ideen må oversettes til et design som kan produseres. Det er her design for produksjonsevne kommer inn i bildet. Ingeniører jobber tett med maskinister for å gjennomgå delens geometri, identifisere potensielle utfordringer og optimalisere designet for produksjon. Funksjoner som skarpe innvendige hjørner, dype, smale spor og tynne vegger kan være vanskelige eller dyre å bearbeide, så de blir ofte redesignet for å være mer produksjonsvennlige.
I løpet av denne fasen spesifiserer designteamet de kritiske dimensjonene, toleransene og kravene til overflatefinish. De velger også materialet basert på delens funksjonelle krav, driftsmiljø og kostnadsbegrensninger. En godt utført DFM-gjennomgang kan redusere maskineringskostnadene med 20 til 30 prosent og forhindre kostbare overraskelser under produksjonen. Resultatet av dette trinnet er en komplett ingeniørtegning og en solid 3D-modell som fungerer som hoveddefinisjonen for resten av prosessen.
Når designet er ferdigstilt, er neste trinn å velge riktig materiale. Valg av materiale påvirker bearbeidbarhet, verktøylevetid, delstyrke, vekt og kostnad. Vanlige materialer for presisjonsmaskinering inkluderer aluminiumslegeringer, rustfritt stål, titan, messing, kobber og ingeniørplast. For krevende bruksområder brukes materialer som Inconel, Monel og andre superlegeringer.
Materialinnkjøp innebærer innkjøp av sertifiserte råvarer fra godkjente leverandører. Hver innkommende batch inspiseres for å verifisere dens kjemiske sammensetning og mekaniske egenskaper, for å sikre at den oppfyller spesifikasjonene som kreves for delen. Sporbarhet er kritisk, spesielt i regulerte bransjer som romfart og medisinsk utstyr, hvor materialsertifisering må opprettholdes gjennom hele forsyningskjeden.
Materialvalg etter bransje
Materialvalg varierer betydelig fra industri til industri, drevet av styrkekrav, korrosjonsbestandighet og kostnadshensyn.
Med materialet valgt, går produksjonsprosessen til CNC-programmering. Det er her den digitale modellen blir oversatt til maskininstruksjoner som leder skjæreverktøyene langs nøyaktige baner for å fjerne materiale og skape ønsket geometri. Dyktige programmerere bruker datastøttet produksjonsprogramvare for å generere verktøybaner, med tanke på faktorer som skjærehastighet, matehastighet, skjæredybde og verktøyinngrep.
Verktøybaneoptimalisering er et kritisk trinn som balanserer bearbeidingstid, verktøylevetid og overflatefinish. Avansert CAM-programvare kan simulere hele maskineringsprosessen, oppdage potensielle kollisjoner, verifisere verktøyklaring og forutsi overflatekvalitet før noe metall kuttes. Denne virtuelle verifiseringen reduserer risikoen for kostbare feil og lar programmerere finjustere prosessen for maksimal effektivitet.
Verktøybane effektivitet sammenligning
Effektivitet representerer materialfjerningshastighet i forhold til teoretisk maksimum. Avanserte verktøybanestrategier forbedrer produktiviteten betydelig.
Før skjæringen begynner, må arbeidsstykket holdes godt fast i maskinen. Arbeidsholding er prosessen med å klemme, feste eller på annen måte sikre råmaterialet slik at det forblir stabilt under maskinering. Riktig arbeidshold er avgjørende for å opprettholde nøyaktighet, forhindre vibrasjon og sikre operatørsikkerhet. Vanlige arbeidsholdemetoder inkluderer skrustikker, chucker, spennhylser og spesialdesignede armaturer.
For komplekse deler kreves det ofte spesialtilpassede armaturer for å holde delen i en spesifikk orientering, få tilgang til funksjoner som er vanskelig å nå, og minimere nedbøyning under kutting. Armaturdesign er en spesialisert ferdighet som krever forståelse av maskineringskrefter, delgeometri og produksjonsvolumer. Et godt designet armatur reduserer oppsetttiden, forbedrer repeterbarheten og gir jevn del-til-del-kvalitet.
Med programmet skrevet og armaturet klart, kan selve maskineringen begynne. Det er her presisjonen og påliteligheten til utstyret virkelig betyr noe.
Kjernen i presisjonsfremstillingsprosessen er selve maskineringsoperasjonen. Dette innebærer å bruke CNC-freser, dreiebenker eller andre maskinverktøy for å fjerne materiale fra arbeidsstykket i henhold til de programmerte verktøybanene. Maskineringsoperasjoner utføres vanligvis i etapper, som starter med grovbearbeiding for å fjerne hoveddelen av materialet raskt, etterfulgt av halv- og etterbehandling for å oppnå de endelige dimensjonene og overflatefinishen.
CNC-fresing er en av de vanligste prosessene, ved å bruke roterende skjæreverktøy for å fjerne materiale fra et stasjonært arbeidsstykke. CNC-dreiing, derimot, roterer arbeidsstykket mens et stasjonært skjæreverktøy fjerner materiale. Begge prosessene kan utføres på 3-akse, 4-akse eller 5-akse maskiner, med ekstra akser som muliggjør mer komplekse geometrier og reduserer antallet nødvendige oppsett. Gjennom hele maskineringsprosessen påføres kjølevæske for å kontrollere temperaturen, smøre skjæregrensesnittet og spyle bort spon. Avansert presisjonsmaskinering systemene integrerer disse prosessene med sanntidsovervåking for å sikre konsistent kvalitet på tvers av hver produksjon.
Typisk maskineringstidsbrudd
Tidsfordeling for en typisk presisjonsmaskinjobb. Oppsett og inspeksjon står for en betydelig del av den totale syklustiden.
Kvalitetskontroll er ikke en ettertanke i presisjonsmaskinering – den er integrert i hvert trinn i prosessen. Inspeksjon under prosess innebærer måling av deler på ulike stadier av produksjonen for å verifisere at dimensjonene holdes innenfor toleranse. Dette kan gjøres ved hjelp av håndverktøy som mikrometer og skyvelære, eller mer avanserte instrumenter som koordinatmålemaskiner og optiske komparatorer.
Statistisk prosesskontroll brukes ofte til å overvåke trender og oppdage endringer i prosessen før deler går ut av toleranse. Ved å spore nøkkeldimensjoner og beregne kapasitetsindekser kan produsenter sikre at prosessen er stabil og i stand til å oppfylle de nødvendige spesifikasjonene. Hvis et avvik oppdages, kan prosessen justeres i sanntid for å rette opp problemet, og forhindre skroting og omarbeiding.
Etter at delen har blitt maskinert til sine endelige dimensjoner, gjennomgår den ofte overflatebehandling og sekundære operasjoner for å oppnå ønsket utseende, korrosjonsbestandighet eller funksjonelle egenskaper. Vanlige etterbehandlingsprosesser inkluderer anodisering, plettering, maling, pulverlakkering og passivering. Disse behandlingene beskytter delen mot miljøforringelse og kan også forbedre dens estetiske appell.
Sekundære operasjoner kan omfatte varmebehandling for å endre materialets mekaniske egenskaper, sveising eller montering for å kombinere flere komponenter, og ikke-destruktiv testing for å verifisere delens integritet. For deler som krever ekstremt glatte overflater, kan prosesser som honing, lapping eller polering brukes.
Overflatebehandlingsprosesser
Sekundære operasjoner
Før delen sendes til kunden, må den gjennom en omfattende sluttkontroll. Dette innebærer å verifisere alle kritiske dimensjoner mot ingeniørtegningen, kontrollere overflatefinish og bekrefte at eventuelle spesielle krav er oppfylt. For regulerte bransjer kreves ofte en inspeksjonsrapport med første artikkel, som dokumenterer hver dimensjon og funksjon i den første produksjonsdelen.
Sporbarhet er også en nøkkelkomponent ved sluttkontroll. Materialsertifiseringer, prosessregistreringer og inspeksjonsresultater er satt sammen i en kvalitetsdokumentasjonspakke som følger med forsendelsen. Denne pakken gir kunden trygghet om at delen er produsert i henhold til de nødvendige standardene og muliggjør fullstendig sporbarhet i tilfelle kvalitetsproblemer.
Det siste trinnet i presisjonsmaskineringsprosessen er pakking og logistikk. Deler må pakkes nøye for å forhindre skade under transport, spesielt hvis de har ømfintlige egenskaper eller kritiske overflater. Anti-korrosjonsbehandlinger, tørkemidler og polstret emballasje brukes ofte for å beskytte delene under transport.
Logistikkplanlegging sikrer at delene blir levert til kunden i tide og i riktig mengde. Dette kan innebære koordinering med speditører, tollmeglere og lagerteam for å sikre at forsyningskjeden går jevnt.
| Scene | Nøkkelaktiviteter | Typisk varighet |
| Design og DFM | Designgjennomgang, materialvalg | 1-3 uker |
| Programmering og oppsett | CAM-programmering, armaturdesign | 1-5 dager |
| Maskinering | Grovarbeiding, finishing operations | Varierer etter del |
| Inspeksjon | I prosess og sluttkontroll | 1-3 timer |
| Etterbehandling | Anodisering, plettering, varmebehandling | 1-5 dager |
| Pakking og frakt | Beskyttende emballasje, logistikk | 1-3 dager |
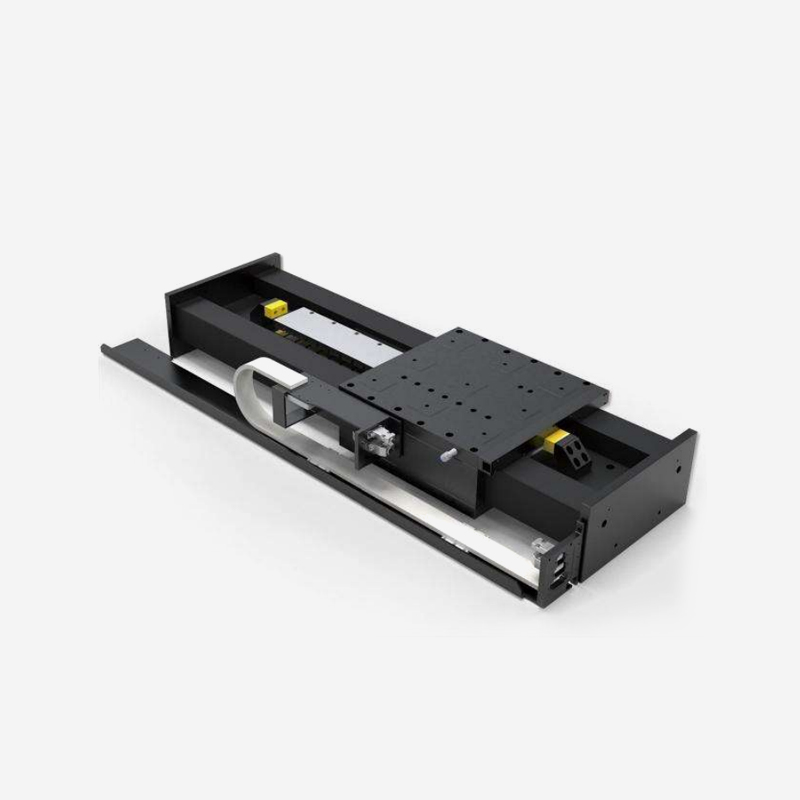
Nøkkelfunksjoner ● Gjenta posisjoneringsnøyaktighet ±100nm ● Retthet og gåflathet ±1μm...
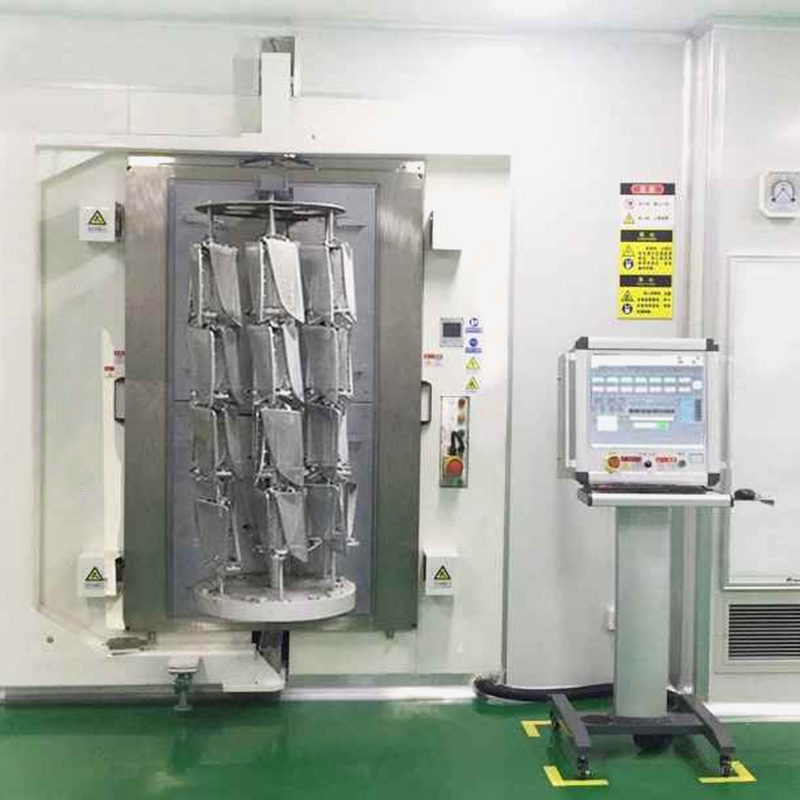
SUNFUN leverer maskineri og vakuumbeleggingsprosesser for 3D-deler, som brukes i bilbelysnings- o...
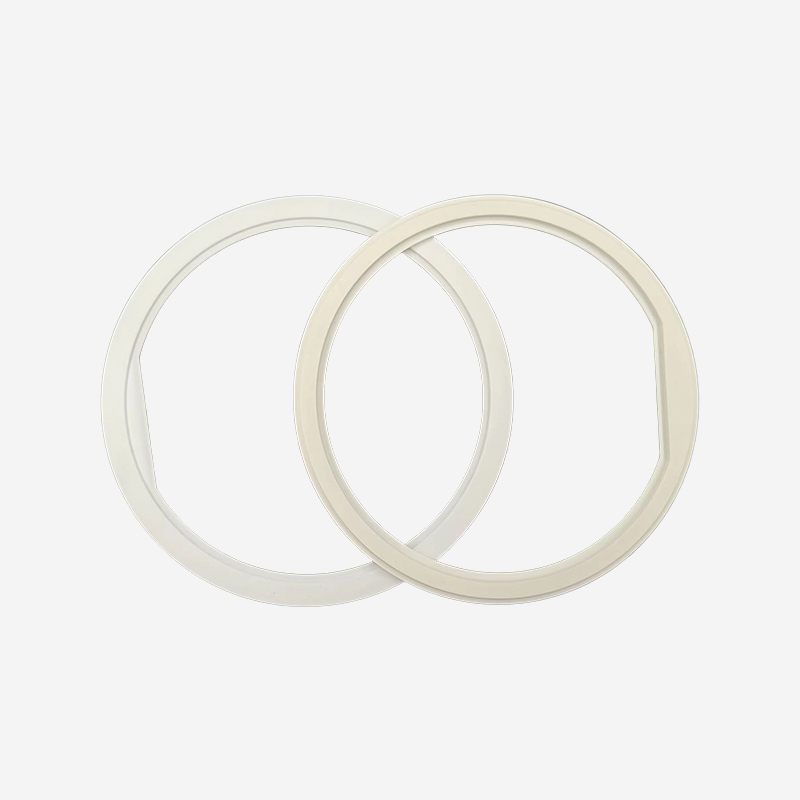
Et omfattende utvalg av høyytelses keramiske reservedeler designet for å erstatte tradisjonelle m...
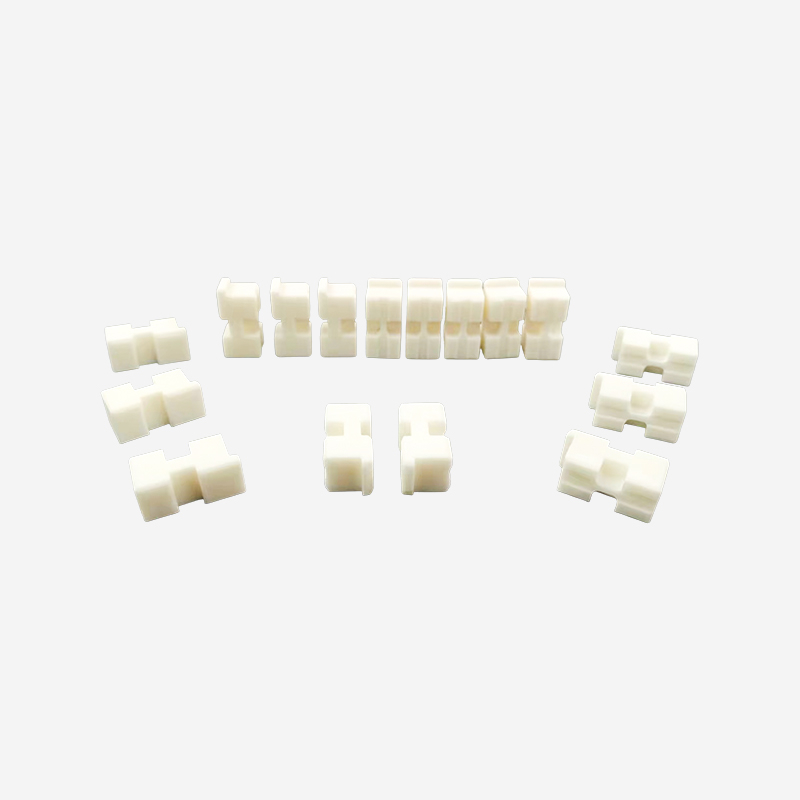
Spesialkonstruerte strukturelle komponenter som kombinerer de høye rene egenskapene til alumina m...
Produktfunksjoner Ytelsesfordeler: Høy hardhet (Vickers hardhet over 2000HV, slitesterk o...
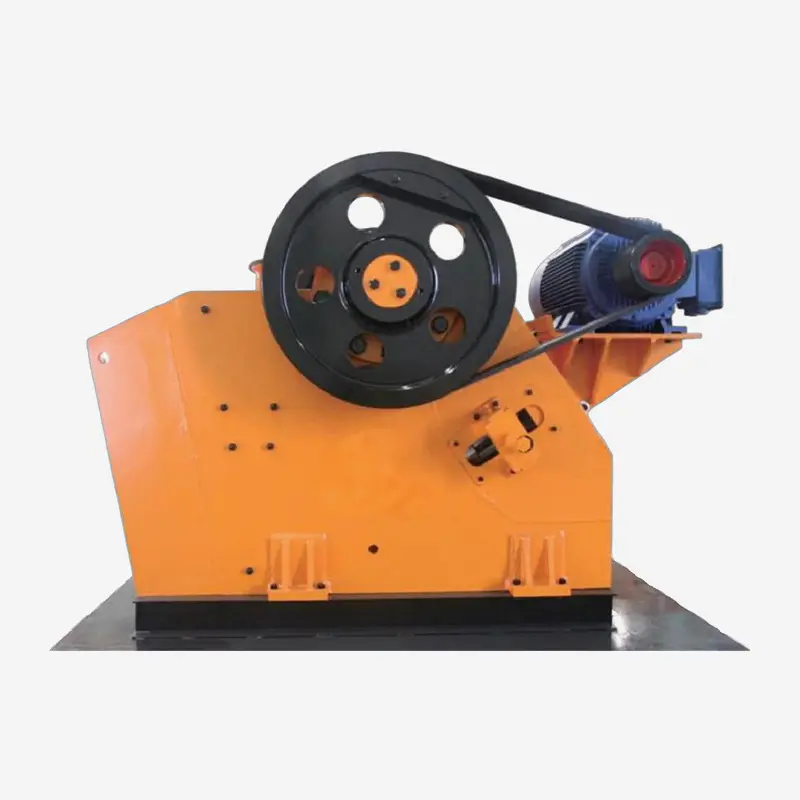
PV-seriens kjeveknuser er en ny type utstyr utviklet av vårt firma. Den kan knuse ulike materiale...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal