
CW710J Mobil knusestasjon på hjul
CW710J mobil knusestasjon på hjul er et egenutviklet mobilt knuse- og sikteutstyr fra Shanghai SU...

Et presisjonsmaskinverksted i Ohio kjørte et parti med 316L rustfrie ståldeler gjennom et nytt 5-akset maskineringssenter uten noen termisk kompensasjon og kasserte 14 av 100 komponenter. De avviste delene viste dimensjonsdrift på opptil 18 mikron på kritiske borediametre. Årsaken var ikke verktøygeometri eller spindelavbrudd; det var den kumulative effekten av termisk ekspansjon som aldri hadde blitt aktivt administrert.
Presisjonsmaskinert delnøyaktighet er et mål på hvor tett en produsert komponent samsvarer med designspesifikasjonene. I industrier med høy verdi som romfart, medisinsk utstyr og drivverk for biler, er det ikke en luksus å holde toleranser innenfor ±5 mikron – det er et kontraktsmessig krav. Å oppnå dette nivået av konsistens krever kontroll over seks innbyrdes avhengige faktorer: termisk oppførsel, maskinstivhet, verktøyets tilstand, materialegenskaper, skjæreparametere og operatørekspertise.
Temperatur er presisjonens stille fiende. Selv en endring på 1°C i omgivelsestemperaturen kan utvide en 300 mm ståldel med nesten 3,5 mikron – nok til å avvise en komponent med tett toleranse. Maskinverktøy genererer varme gjennom spindelrotasjon, kuttefriksjon og hydrauliske systemer. Uten aktiv kjøling akkumuleres denne termiske driften uforutsigbart. Moderne maskineringssentre bruker kjølevæskesystemer med ±0,5°C stabilitet, og mange integrerer termiske sensorer som mater tilbake til CNC i sanntid. For kritiske operasjoner anbefaler vi klimakontrollerte skap som holder 20°C ± 0,2°C. Denne enkeltinvesteringen reduserer ofte skrotraten med over 40 % i høyvolumsproduksjon.
Bidrag til termisk drift etter maskinkilde
Prosentandeler representerer gjennomsnittlig bidrag til total termisk feil ved typiske freseoperasjoner. Verdiene varierer med maskindesign og driftsforhold.
Hver skjæreoperasjon genererer vibrasjoner – spørsmålet er hvor godt maskinen din absorberer den. Lav stivhet fører til skravling, som etterlater synlige merker og forårsaker verktøyavbøyning. En stiv maskinramme, ofte laget av polymerbetong eller støpejern, kan dempe frekvenser opp til 200 Hz, mens lette strukturer gir resonans ved høyere amplituder. Tester viser at økende statisk stivhet med 25 % forbedrer overflatefinishen med nesten én Ra-grad. Aktive dempingssystemer, som for eksempel avstemte massedempere eller piezoelektriske aktuatorer, kan redusere vibrasjonen ytterligere med 60–70 %, noe som muliggjør høyere spindelhastigheter uten å ofre nøyaktigheten.
Vibrasjonsamplitude vs. skjærehastighet
Relativ amplitude normalisert til maksimal vibrasjon ved lav hastighet. Optimal rekkevidde tilsvarer 60-80 % av maksimal spindelhastighet med aktiv demping.
Verktøyets tilstand er uten tvil den mest kontrollerbare faktoren. Et slitt verktøy produserer høyere skjærekrefter, genererer mer varme og etterlater en dårlig overflatefinish. Å bytte innsatser etter hver 200–300 deler, avhengig av materiale, er vanlig praksis. Belagte verktøy (TiAlN, AlCrN) forlenger levetiden med opptil 300 % og reduserer oppbygd kant. Dessuten må verktøyets skråvinkel og klaringsvinkel tilpasses arbeidsstykkematerialet – for eksempel en positiv rive for aluminium, negativ for herdet stål. Vår presisjonsmaskinering funksjoner inkluderer overvåkingssystemer for verktøyets tilstand som oppdager slitasje i sanntid, og forhindrer kostbare avvik.
Verktøylevetid etter beleggtype (timer)
Testbetingelser: karbidskjær, 316L rustfritt stål, konstant skjærehastighet og matingshastighet. Belagte verktøy viser betydelig forlenget verktøylevetid.
Ikke alle metaller er skapt like. Friskjærende stål som 12L14 kan enkelt bearbeides, mens superlegeringer som Inconel 718 er notorisk vanskelige. Materialets hardhet, duktilitet og varmeledningsevne påvirker alle skjærekrefter og verktøyslitasje. For eksempel krever titanlegeringer lave skjærehastigheter og høye matehastigheter for å unngå arbeidsherding. En enkel bearbeidbarhetsindeks, basert på verktøylevetid og overflatefinish, kan veilede prosessplanlegging. En proprietær database som dekker over 200 materialer hjelper deg med å anbefale ideelle parametere for hver jobb.
Materialer med høy bearbeidbarhet
Materialer med lav bearbeidbarhet
Hastighet, mating og skjæredybde danner den "gyldne trekanten" for maskinering. Å løpe for fort ofrer verktøyets levetid; for sakte reduserer produktiviteten. Avanserte CNC-systemer bruker adaptiv kontroll for å opprettholde konstant sponbelastning, og justerer automatisk matehastigheter for å kompensere for verktøyslitasje eller materialvariasjoner. Et godt optimalisert sett med parametere kan forbedre nøyaktigheten med 15–20 % samtidig som syklustiden reduseres. Design-of-experiments (DoE) brukes til å finne det beste for hver jobb, balansere overflatefinish, dimensjonsstabilitet og gjennomstrømning.
Selv den mest avanserte maskinen er avhengig av dyktige operatører. Å forstå verktøyets slitasjemønstre, tolke overflatefinish og gjøre mikrojusteringer kan spare tusenvis av deler fra skrot. Investering i kontinuerlig opplæring og oppmuntring av operatører til å dele innsikt på tvers av skift gir betydelig avkastning. En kultur som verdsetter presisjon fremfor hastighet – og belønner problemløsning – gir ofte de høyeste nøyaktighetsgevinstene. Interne beregninger viser at butikker med engasjerte operatører har 30 % færre kvalitetsvarsler og 25 % høyere førstegangsutbytte.
| Faktor | Innvirkning på nøyaktigheten | Avbøtende tilnærming |
| Termisk drift | ± 10–20 µm | Kjølevæskekontroll, klimakapsling |
| Vibrasjon | ± 5–15 µm | Stiv ramme, aktiv demping |
| Verktøyslitasje | ± 8–25 µm | Belagte verktøy, sanntidsovervåking |
| Materialvariasjon | ± 3–12 µm | Forhåndsvalg, batchtesting |
| Skjæreparametere | ± 4–18 µm | Adaptiv kontroll, DoE-optimalisering |
| Operatørferdighet | ± 5–15 µm | Opplæring, standard arbeidsprosedyrer |
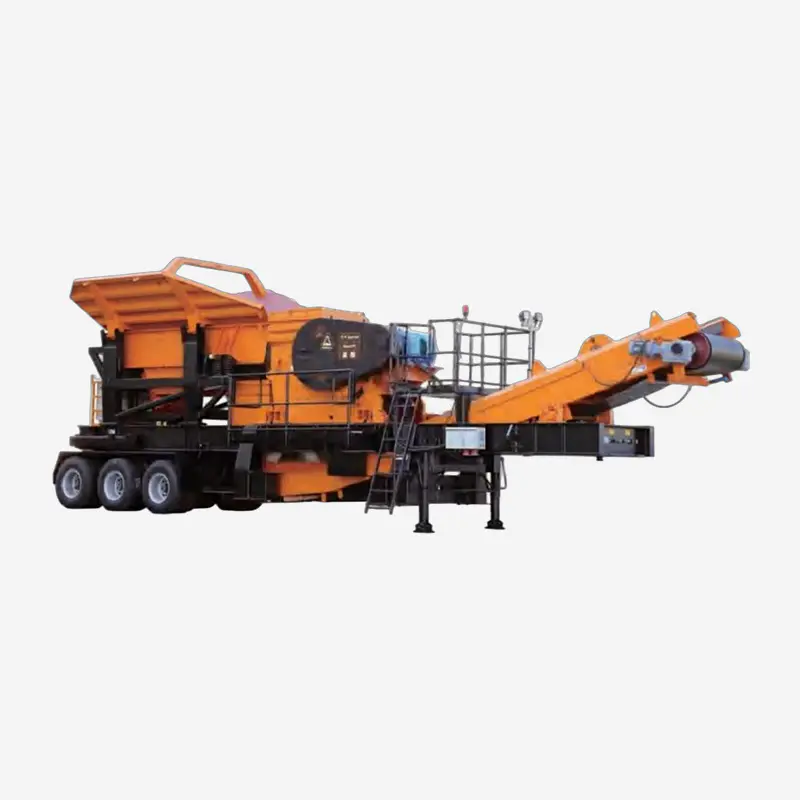
CW710J mobil knusestasjon på hjul er et egenutviklet mobilt knuse- og sikteutstyr fra Shanghai SU...
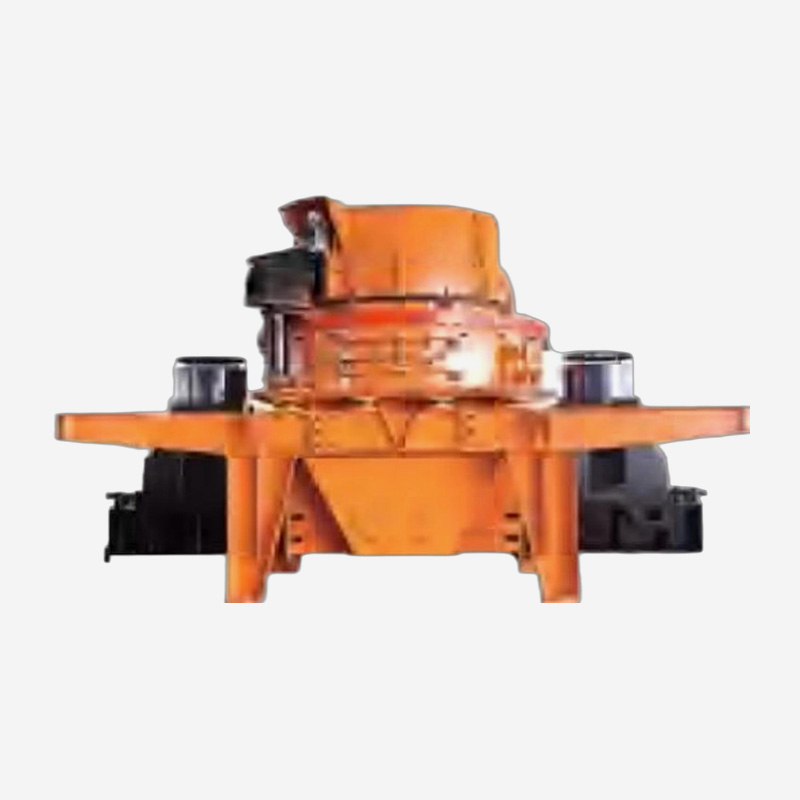
VSI-serien med dyp hulrom vertikal aksel slagknuser er en maskin utviklet av vårt firma for å knu...
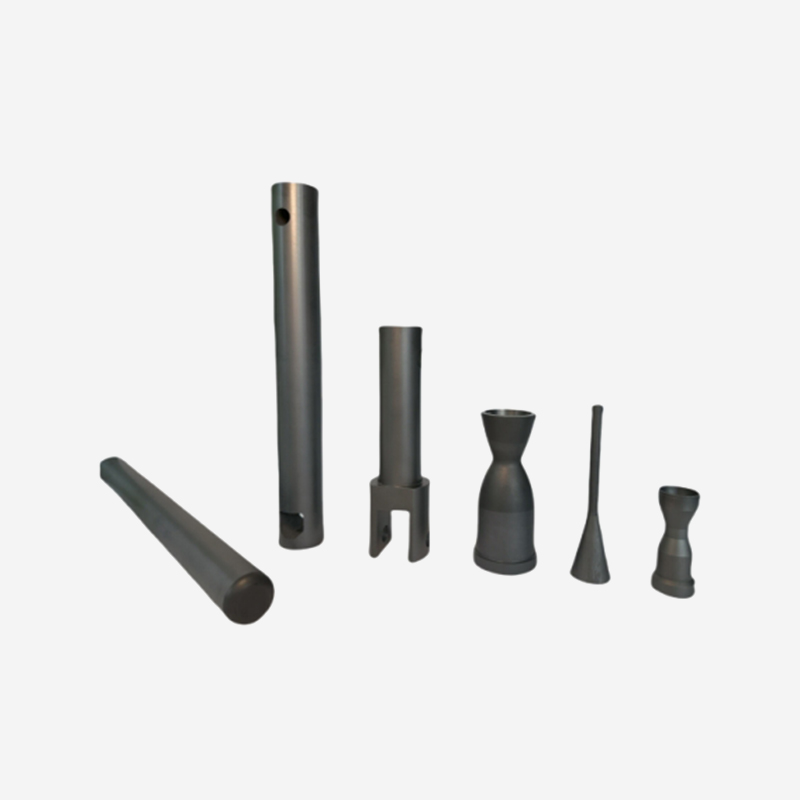
For de mest krevende høytemperaturapplikasjonene overgår sintret silisiumkarbid de fleste metalle...
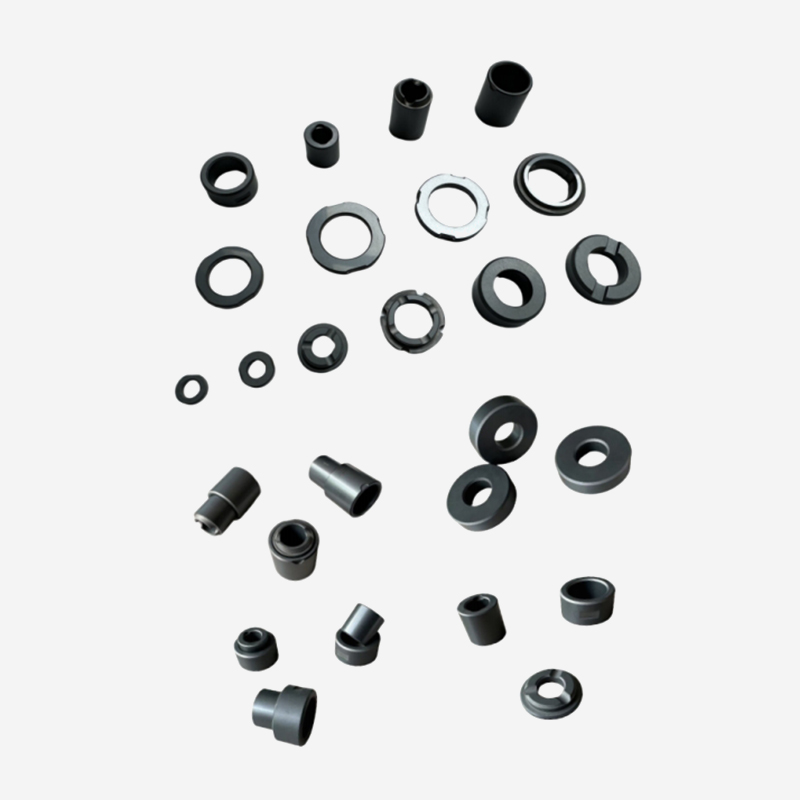
Høyytelses silisiumkarbidkeramikk har ekstremt høy slitestyrke og friksjonsmotstand, enestående k...
Silisiumkarbid har en termisk ekspansjonskoeffisient som samsvarer med silisium, og den har en hø...
Silisiumkarbid har en ekstremt lav porøsitet, en jevn og tett mikrostruktur, en lav tetthet og en...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal