
Høyvakuum og ultrahøyvakuum generelle halvledervakuumkamre
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...

En forsker strammer en CF-flens, avfyrer støttepumpen og ser ionemåleren klatre forbi 10⁻⁸ mbar. Da stopper det opp. Systemet holder ved lavt vakuum, men det ultrahøye vakuumområdet forblir utenfor rekkevidde. Dette scenariet utspiller seg i laboratorier og produksjonslinjer oftere enn de fleste ingeniører ønsker å innrømme - og i nesten alle tilfeller er synderen ikke pumpen eller måleren, men selve komponentene.
Ultra høyvakuum (UHV) systemer krever en annen tankegang enn vanlige høyvakuum oppsett. I trykkområdet under 10⁻⁷ mbar påvirker hvert materiale, hver sveis, hver forsegling og hver overflatefinish det oppnåelige grunntrykket. Å velge rett komponenter med ultrahøyt vakuum er derfor ikke et spørsmål om preferanse – det er forskjellen mellom et system som når 10⁻¹⁰ mbar og et som aldri forlater 10⁻⁶-området.
Denne veiledningen forklarer hvordan UHV-komponenter fungerer, hvor feil oppstår og hva du bør sjekke før du forplikter deg til en leverandør.
UHV begynner der vanlig vakuumfysikk endrer karakter. Under omtrent 10⁻⁷ mbar blir gassstrømmen molekylær - molekyler kolliderer med vegger langt oftere enn med hverandre. Utgassing fra overflater overtar den opprinnelige luftbelastningen som dominerende gasskilde. Og lekkasjerater som er irrelevante ved 10⁻⁵ mbar blir katastrofale ved 10⁻¹⁰ mbar.
Av denne grunn må en genuint UHV-klassifisert komponent tilfredsstille fire betingelser samtidig:
Disse fire kriteriene forklarer hvorfor en standard industriflens eller en kommersiell kuleventil ikke bare kan "tilpasses" for UHV-service. Metallurgien, tetningsgeometrien og den indre overflatetilstanden skiller seg fra konvensjonelle komponenter.
Materialvalg bestemmer det teoretiske ytelsestaket til et UHV-system; overflatefinish bestemmer hvor nært du faktisk kommer det taket.
Type 316L rustfritt stål er arbeidshesten til UHV-konstruksjon. Det lave karboninnholdet reduserer kromkarbidutfelling under sveising, og dens austenittiske struktur gjennomgår ikke magnetiske faseoverganger - en kritisk egenskap når komponenter sitter i nærheten av elektronoptikk eller strålebaner. Titan dukker opp der vekt eller termisk ekspansjon betyr noe. Aluminium er akseptabelt for noen UHV-kamre, spesielt store, forutsatt at overflatebehandlingen er passende.
Avgasshastighetsskalaer med effektivt overflateareal. En ru overflate med Ra 3,2 µm fanger opp vanndamp og hydrokarboner langt mer aggressivt enn en elektrofisket overflate ved Ra 0,4 µm. For de høyeste vakuumnivåene er innvendige overflater vanligvis:
Dette er grunnen til at to kamre med identisk geometri kan ha helt forskjellige grunntrykk. Metallet er det samme; overflatearbeidet er det ikke.
Hvert ledd i et UHV-system er en potensiell lekkasjebane. Valget av flenser og pakninger bestemmer derfor både det oppnåelige vakuumet og vedlikeholdsbelastningen til systemet.
For trykk fra 10⁻⁷ ned til 10⁻¹² mbar dominerer CF (ConFlat)-systemet. En CF-skjøt bruker en knivegg på hver flensflate som biter inn i en myk metallpakning - typisk oksygenfri kobber eller sølvbelagt OFC - og danner en hermetisk forsegling. Fordi ingen elastomer er involvert, er CF-skjøter bakbare til 450 °C og holder trykket på ubestemt tid når de er riktig tiltrukket.
Det som skiller en vellaget CF-flens fra en dårlig er ikke selve flensemnet, men knivgeometrien. Kantskarphet, høydeensartethet og overflatehardhet bestemmer om pakningen deformeres konsekvent rundt hele omkretsen. Inkonsekvent maskinering her produserer lekkasjer som først oppstår etter termisk sykling.
For applikasjoner som krever full UHV-kompatibilitet, er det praktiske valget et sertifisert CF-flenspar – ikke-roterbart for strukturelle forbindelser, roterbart der innretting er vanskelig.
KF (hurtigflens) og ISO-flenser bruker elastomer O-ringer - typisk Viton eller andre lavgassende forbindelser - komprimert mellom sentreringsringene. Disse systemene er praktiske, rimelige og helt egnet for høyvakuum (10⁻³ til 10⁻⁷ mbar). Men fordi elastomerer avgasser, absorberer vann og brytes ned under baking, kan ikke KF- og ISO-skjøter levere grunntrykket eller bake-out-temperaturene som ekte UHV-service krever.
Når det er sagt, er hybridkonfigurasjoner vanlige i UHV-systemer: KF-skjøter brukt på grovbearbeidingssiden, CF-skjøter på høyvakuumsiden. Å forstå grensen mellom dem er en del av kompetent systemarkitektur.
I KF- og ISO-systemer har sentreringsringen dobbel funksjon. Den sentrerer flensene, men den har også en eller to O-ringer. En ring med feil O-ring durometer, feil spordybde eller feil innvendig diameter vil lekke under steking eller vibrere løs i pumpede systemer. Dette er små deler med overdimensjonerte konsekvenser.
Vakuumkammeret er scenen der annenhver komponent opptrer. Designet bestemmer hvor effektivt pumpene fungerer, hvor jevnt systemet baker ut og hvor enkelt interiøret kan rengjøres.
Fullpenetrasjonssveiser er ikke omsettelige i UHV. Punktsveising og delsveis skaper dødvolumer som gasser sakte over dager eller uker. Hver sveisesøm må være kontinuerlig, fri for porøsitet og ideelt slipt glatt på vakuumsiden for å redusere overflatearealet.
Den praktiske regelen: hvis du ikke kan inspisere en sveis fra vakuumsiden, kan du ikke stole på den i UHV.
Passivering gjenoppretter det beskyttende oksidlaget. Elektropolering går lenger, fjerner et kontrollert lag med materiale og jevner ut mikroskopiske topper. For UHV-kamre som brukes i halvleder- eller partikkelapplikasjoner, er elektrofisking til Ra ≤ 0,4 µm med verifisert renslighet standard praksis.
Kammere beregnet for tredjegenerasjons halvlederbehandling, som SiC-utstyr, møter enda strammere material- og renslighetsbegrensninger. Selve kammeret blir en prosessvariabel.
 Helium-lekkasjetestede HV/UHV-halvledervakuumkamre Disse kamrene er designet for krevende halvlederprosesser som SiC-produksjon, med heliumlekkasjetesting som sikrer ultralave lekkasjehastigheter. Deres stivhet og presisjonsbearbeiding passer høyvakuummiljøer der kammergeometri direkte påvirker systemytelsen. Se produkt →
I fri-molekylær strømning er konduktansen rent geometrisk. En lang, smal port som kobler et kammer til en pumpe kan redusere den effektive pumpehastigheten med 10× eller mer. Designere bør plassere pumpeporter for å minimere banelengden, unngå rettvinklede albuer der det er mulig, og dimensjonere alle porter forutsatt at pumpen bare er så effektiv som banen tillater.
Hver bevegelig del inne i eller på et UHV-system utfordrer tetningsfilosofien. Ventiler må isolere seksjoner uten å introdusere avgasskilder; gjennomføringer må overføre bevegelse til vakuum uten å lekke.
Tre ventilfamilier dekker de fleste UHV-krav:
| Ventiltype | Tetningsmekanisme | Typisk rekkevidde | Bakbarhet |
|---|---|---|---|
| Helt metall vinkelventil | Kobberpakning komprimert med kile | HV til UHV | Opptil 300 °C |
| Metalltett sluseventil | Metallpakning, skyveportmekanisme | HV til UHV | Opptil 200 °C |
| Pneumatisk belgventil | Viton O-ring eller metalltetning, belgaktuator | HV, noen UHV-modeller | Avhenger av forsegling |
For systemer som må isolere en lastlås eller et prosesskammer gjentatte ganger, er en pålitelig helmetall-sluseventil ofte det eneste realistiske alternativet. Elastomertette ventiler vil til slutt løse seg, absorbere vanndamp og dra basetrykket oppover.
Elektriske gjennomføringer i UHV består typisk av en leder loddet inn i en isolerende keramikk, som igjen er sveiset inn i en CF-flens. Ferrofluidgjennomføringer tilbyr roterende bevegelse med eksepsjonelt lav lekkasje, men krever forsiktighet rundt temperatur og magnetiske felt. Lineære og roterende mekaniske gjennomføringer med differensialpumpede O-ringer er tilgjengelige, men for UHV-service er sveisede belgdesign foretrukket på grunn av null dynamiske lekkasjebaner.
Ingen enkelt pumpe dekker hele trykkområdet fra atmosfære til 10⁻¹⁰ mbar. En praktisk UHV-pumpestabel er avhengig av trinnvis utstyr, og hvert trinn bygger bro over trykkgapet til neste.
Oljediffusjonspumper er fortsatt relevante i UHV-systemer som pumper store volumer eller håndterer tunge gassbelastninger. Deres mangel på bevegelige deler og høy gjennomstrømning ved lavt trykk gjør dem nyttige i industri- og forskningsmiljøer - forutsatt at en kuldefelle og forsiktig tilbakestrømsstyring er på plass.
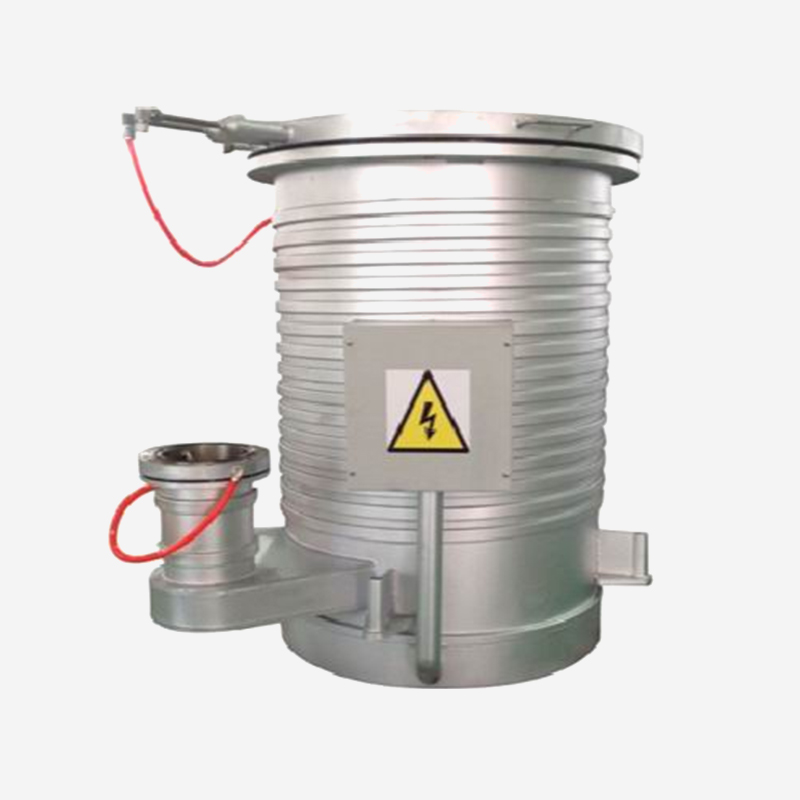 DPM-16 oljediffusjonspumpe med høy UHV-gjennomstrømning Denne pumpen håndterer store gassbelastninger i UHV-systemer uten bevegelige deler, noe som gjør den pålitelig for industri- og forskningsapplikasjoner. Dens tvungne vannkjøling og kaldfellekompatibilitet hjelper til med å håndtere tilbakestrømming, noe som er avgjørende for å opprettholde den generelle systemeffektiviteten. Se produkt →
Pumpen som tar systemet fra atmosfære til høyvakuum fjerner 99,99999 % av alle gassmolekyler. Hvis det stadiet er ineffektivt, forurenset eller strupet av en tilstoppet forlinje, sliter hele systemet uavhengig av kvaliteten på UHV-komponentene nedstrøms.
Å sette sammen et UHV-system med førsteklasses komponenter er ikke målstreken – verifisering er det. To prosesser dominerer idriftsettelsesfasen.
Ved romtemperatur frigjør en overflate av rustfritt stål vanndamp i flere måneder. Utbaking ved 150–250 °C akselererer desorpsjonen, og fjerner vannlaget på timer eller dager i stedet for måneder. Systemer beregnet på 10⁻¹⁰ mbar vil rett og slett ikke nå måltrykket uten en effektiv bakeout-syklus.
Dette kravet har praktiske implikasjoner for komponentvalg. Hver flens, ventil, måler og visningsport må tåle gjentatt termisk sykling uten å forringes. Dette er den virkelige grunnen til at elastomertetninger mislykkes i UHV-systemer: de forkuller, forgasser eller mister etterlevelse etter noen få stekesykluser.
Massespektrometer lekkasjedeteksjon ved bruk av helium er gullstandarden for UHV-verifisering. Et godt bygget system bør vise en heliumlekkasjerate under 10⁻¹⁰ mbar·L/s. Alt over 10⁻⁸ mbar·L/s indikerer en reell lekkasje som må finnes og repareres før systemet tas i bruk.
Komponentkvalitet varierer dramatisk mellom produsenter. Siden de fleste UHV-komponenter er installert inne i sveisede sammenstillinger eller skjult mellom flenser, dukker dårlig kvalitet ofte opp først etter at uker med igangkjøringstid er tapt.
Disse spørsmålene er viktige fordi UHV-ytelsen ikke er synlig på et dataark. Den samme flensmodellen fra forskjellige fabrikker kan variere i kniveggkvalitet, indre ruhet og rengjøringsdisiplin – noe som gir størrelsesordensforskjeller i grunntrykk.
Dette forstår leverandører som har lang erfaring med presisjonsmaskinering. Disiplinen som kreves for å holde 0,001 mm toleranser, administrere materialsertifisering og kontrollere overflatetilstanden, overføres direkte til UHV-komponentproduksjon. Dette er en grunn til at de mest pålitelige UHV-delene ofte kommer fra produsenter med røtter i presisjonsteknikk i stedet for generiske armaturer og rørleggerarbeid.
Systemer med ultrahøyt vakuum belønner tålmodighet og straffer snarveier. Komponentene du velger bestemmer hvert målbare utfall: grunntrykk, nedpumpingstid, lekkasjehastighet, bakeout-stabilitet og eierkostnader over systemets levetid.
Start med tetningene og flensene, der de fleste feilene oppstår. Se så på kammergeometrien og sveisene, som bestemmer utgassing og konduktans. Velg ventiler og gjennomføringer basert på termiske sykluser og pålitelighet, ikke bare listepris. Og verifiser alt - for i ultrahøyt vakuum teller ikke gode intensjoner, men målte lekkasjerater gjør det.
Komponenter med ultrahøyt vakuum er produsert for å redusere lekkasjehastigheter, bruke materialer med lavere utgassing, motstå høyere bakeout-temperaturer og rengjøres mer strengt enn standard høyvakuumkomponenter. I praksis betyr dette metalltetninger, sveiset konstruksjon, verifisert lekkasjeintegritet og kontrollerte overflatebehandlinger.
KF-flenser er avhengige av elastomer-O-ringer som absorberer vanndamp og forringes under varme. De er ikke egnet for UHV-tjeneste. Bruk CF-flenser med kobberpakninger for UHV-koblinger og reserve KF-komponenter for grovbearbeiding av linjer og andre ikke-UHV-seksjoner.
Be om materialsertifikater, overflatebehandlingsopptegnelser, heliumlekkasjetestresultater og maksimal bake-out-temperatur. En komponent som er annonsert som "vakuumklassifisert" bør ikke antas å være UHV-sikker uten disse verifikasjonene.
Forsinket stål, støpejern, porøst aluminium og de fleste standard elastomerer bør ikke brukes inne i et UHV-kammer. Legeringer med høyt sink-, bly- eller svovelinnhold utgasser også for mye. Messing er borderline og bør kun brukes i små mengder med verifisering.
Kontroller tre områder i rekkefølge: først, for ekte lekkasjer ved hjelp av en helium-lekkasjedetektor; for det andre for forurensning eller utilstrekkelig bakeout; tredje, for effektiv pumpehastighet ved kammeret. I praksis spores de fleste UHV-feil tilbake til en flens eller ventil, ikke pumpen eller måleren.
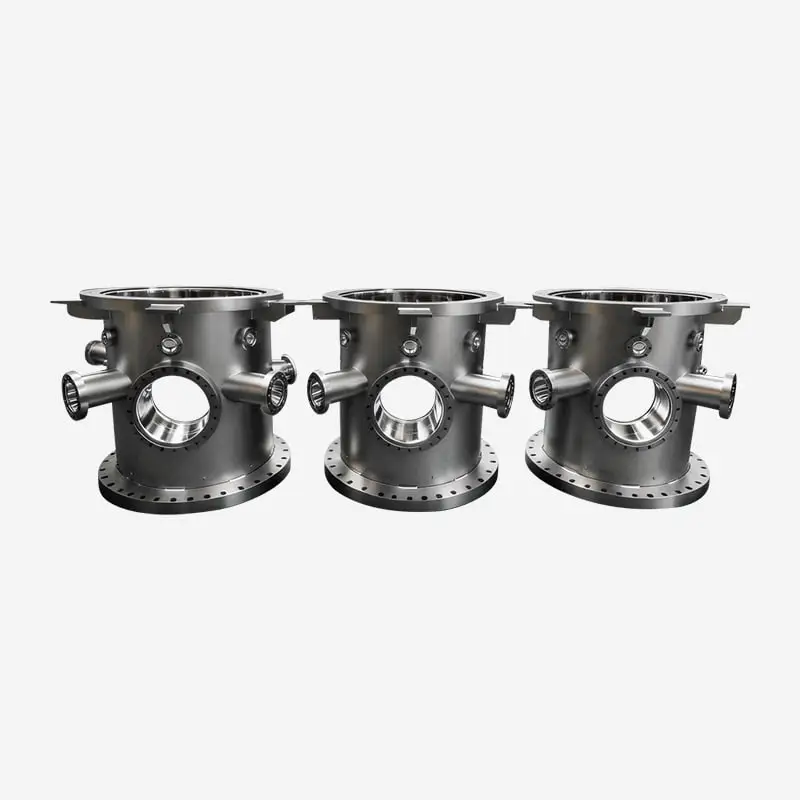
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...
Silisiumkarbidmaterialer har ekstremt høy hardhet og styrke, utmerket slitestyrke og anti-slitasj...
Denne serien av produkter er et høyeffektivt sandvaskeutstyr med hjulbøtte som brukes i forbindel...
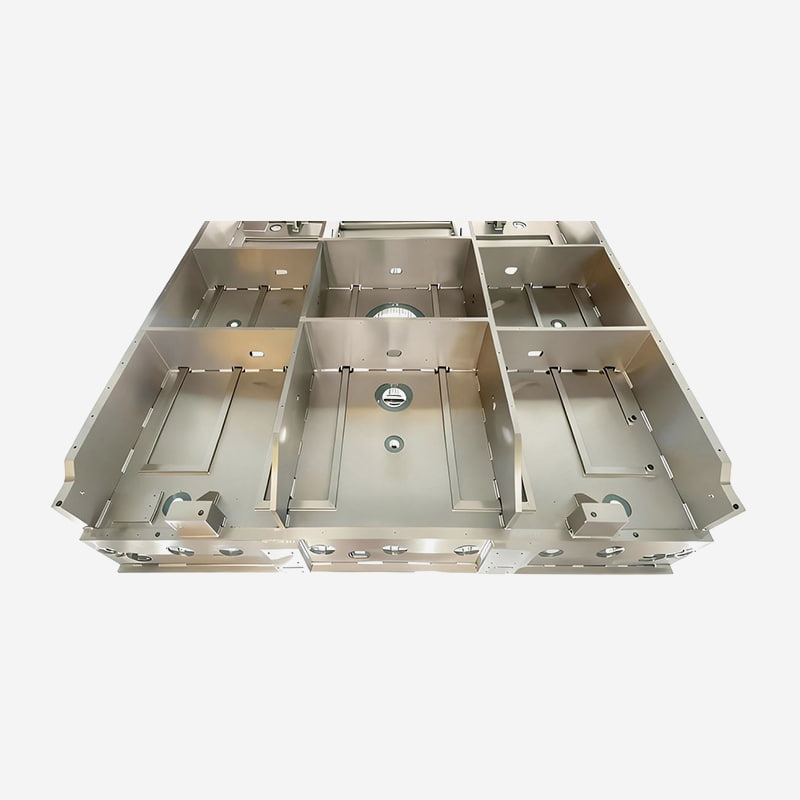
Disse kamrene er konstruert for ALD-, CVD- og PVD-prosesser, og har overlegen tetningsintegritet ...
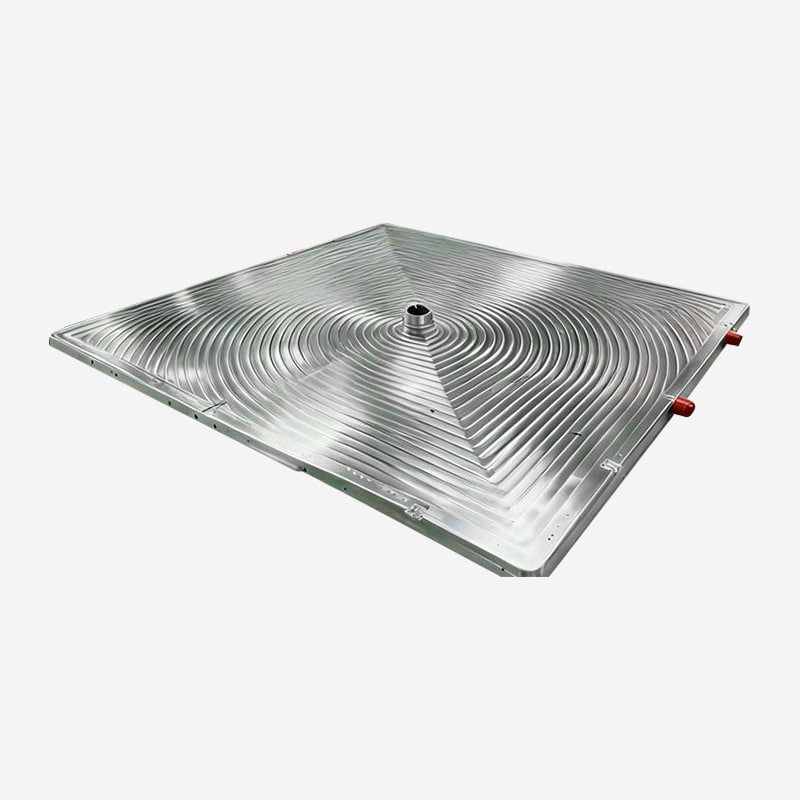
Presisjonsmaskinert av høystyrke aluminiumslegeringer, disse kamrene tilbyr en lett struktur og u...
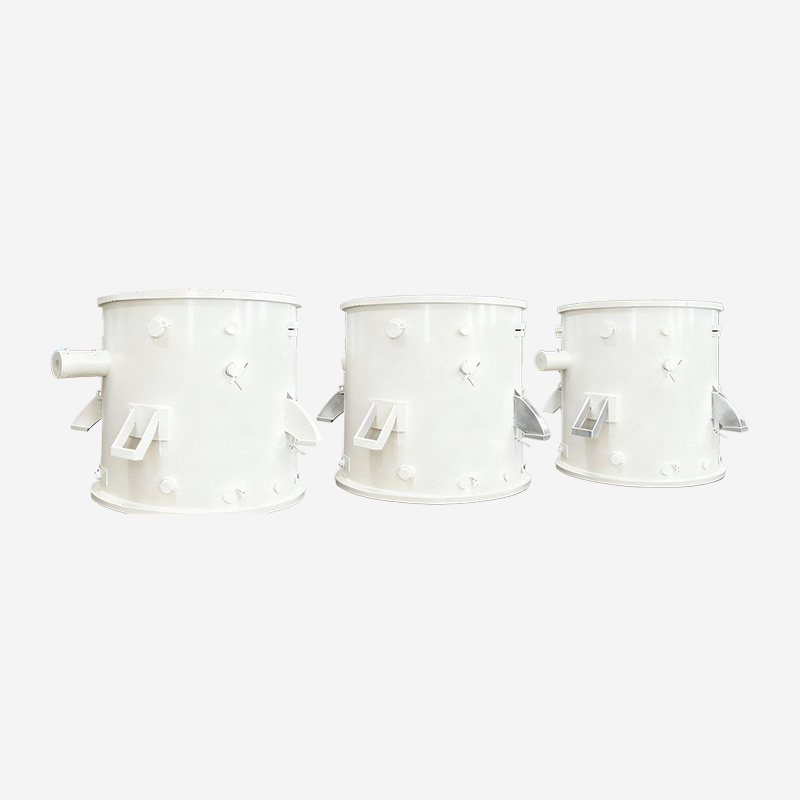
Skreddersydd for avsetning og sintring i produksjon av fiberoptiske preforme, tilbyr høy motstand...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal