
Alumina keramiske robotarmer for halvlederhåndtering
Produktfunksjoner Rent og lite forurensning: Stabilt materiale, tett overflate, mindre ut...

Når en prosessingeniør spesifiserer et industrielt vakuumkammer, handler det første spørsmålet sjelden om pumpen. Det starter vanligvis med måltrykket, størrelsen på delene som må passe inn, og prosessen som skal kjøre der. Disse tre variablene driver de fleste avgjørelsene som følger.
Et industrielt vakuumkammer er et forseglet kabinett som fjerner gassmolekyler fra dets indre for å skape et kontrollert lavtrykksmiljø. Den praktiske utfordringen er ikke bare å trekke et vakuum; den holder den pålitelig mens prosessen inne gjør jobben sin - belegg, tørking, liming eller termisk sykling.
Denne guiden forklarer hvordan industrielle vakuumkamre fungerer, hvilken form og flensalternativer som passer til hvilke bruksområder, og hva du bør vurdere før du kjøper.
Et vakuumkammer er definert av dets endelige trykk, pumpehastighet, indre geometri og materialene som brukes i veggene og tetningene. Trykk uttrykkes i Pascal (Pa) eller Torr, og driftsområdet bestemmer nivået på ingeniørarbeidet som trengs.
Grovt vakuum dekker trykk ned til omtrent 100 Pa og brukes til enkel tørking og avgassing. Høyvakuum fungerer i 10 -1 til 10 -4 Pa-serien og er vanlig i beleggsystemer og halvlederverktøy. Ultrahøyt vakuum fungerer under 10 -7 Pa og krever materialer med lav utgassing, helmetalltetninger som CF-flenser og strenge rengjøringsprosedyrer.
Nøkkel takeaway: Spesifiser prosesstrykket først, og kontroller deretter at kammerskallet, flensene og ventilene er klassifisert for det trykknivået.
Utover trykk må kammerkroppen dimensjoneres for arbeidsstykkene eller armaturene som går inn. Veggtykkelse, sveisekvalitet og overflatefinish påvirker alle utgassing og evnen til å nå lavt trykk. For de fleste industrielle prosesser er 304 eller 316 rustfritt stål standardmaterialet, mens aluminium er vanlig i store kamre der vekt er et problem.
Kammerformen bestemmes ofte av prosessen, ikke av preferanse. Hver geometri har styrker som betyr noe i spesifikke produksjonsinnstillinger.
| Type | Form | Typisk bruk |
|---|---|---|
| Boks | Rektangulær | Termisk testing, batch-armaturer, inspeksjonsverktøy |
| Sylindrisk | Rund med flate ender | Belegg, tørking, avgassing, krystallvekst |
| Sfærisk | Kule | Romsimulering, forskning, ensartede trykkstudier |
| Bell Jar | Kuppel med løftemekanisme | Optisk belegg, laboratorie-FoU, små partier |
Bokskamre er de mest fleksible når arbeidsmengden inkluderer inventar eller ulike geometrier. Sylindriske kamre er foretrukket i belegningslinjer fordi arbeidsstykket kan rotere inne i pumpeaksen. Sfæriske kamre utmerker seg i applikasjoner som trenger jevn trykkfordeling. Klokkeglass forblir vanlig i FoU og optisk belegg fordi kuppelen kan løftes raskt.
Industrielle vakuumkamre er ikke begrenset til halvlederfabrikker. De spiller en sentral rolle i romfartstesting, belegningslinjer, matvareforedling og produksjon av energiutstyr.
I halvlederproduksjon brukes kamre for avsetning, etsing, binding og utglødning. Tredje generasjons silisiumkarbidenheter (SiC) krever kontrollerte ultrahøyvakuumforhold under epitaksial vekst og waferbinding. En riktig utformet høyvakuum og ultrahøyvakuum halvlederkammer opprettholder det lave basistrykket og lave utgassingen som disse prosessene trenger.
 Høyvakuum og ultrahøyt vakuumkammer for halvlederprosesser Disse kamrene oppfyller HV- og UHV-standarder og er heliumlekkasjetestet for ultralave lekkasjehastigheter, støtter avsetning, etsing, binding og gløding i halvlederproduksjon. Se produkt →
Luftfartsprogrammer bruker vakuumkamre for å simulere romforhold, teste termisk sykling og verifisere ytelsen til flyelektronikk, tetninger og strukturelle materialer. Kamre som brukes i denne sektoren trenger ofte å romme store inventar og opprettholde stabil temperaturkontroll. Vakuumkamre for romfart er designet med den stivheten og størrelsen som trengs for disse krevende forsøkene.
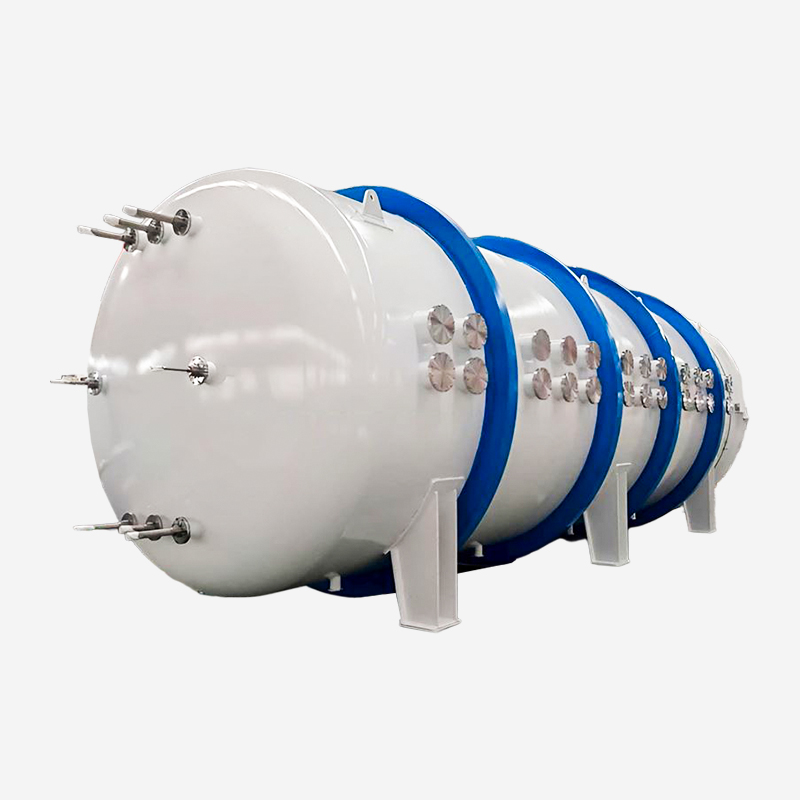 Luftfartsvakuumkamre for å simulere ekstreme romforhold Disse høyvakuum eksperimentelle kamrene har robust strukturell integritet og komplekse vakuumgrensesnitt, egnet for termisk sykling og ytelsestesting av romfartskomponenter. Se produkt →
Belegglinjer for optikk, bilkomponenter og skjermpaneler avhenger av kamre som støtter sputtering, fordampning eller PECVD-prosesser. A kontinuerlig-linje belegg kammer bidrar til å bevare gjennomstrømningen samtidig som den opprettholder jevn filmtykkelse over underlaget.
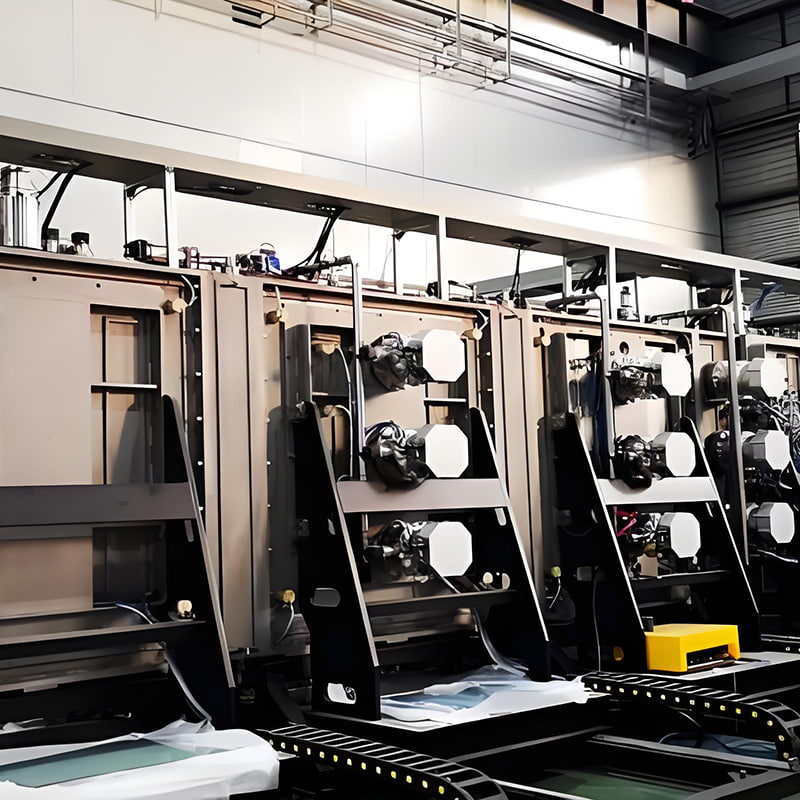 Kontinuerlig linjebeleggskamre for høyvolums inline-produksjon Disse kamrene er designet for kontinuerlig materialflyt og flerlagsbelegg, og øker gjennomstrømningen og opprettholder jevn filmtykkelse, ideelt for optikk, bilindustri og skjermbeleggslinjer. Se produkt →
Frysetørking, vakuumtørking og sterilisering er typiske bruksområder i farmasøytisk og næringsmiddelsektoren. Disse prosessene kjører på moderate vakuumnivåer og krever ofte konstruksjon i rustfritt stål som oppfyller hygienestandarder.
Rustfritt stål er det vanligste materialet for vakuumkamre fordi det motstår korrosjon, har lav utgassing og er kompatibelt med de fleste prosesskjemi. Aluminium brukes til store eller mobile kammer hvor vekten betyr noe. Overflatefinish påvirker ytelsen: et jevnere interiør reduserer gassadsorpsjon og gjør rengjøringen enklere, noe som er avgjørende for arbeid med ultrahøyt vakuum.
Flensstandarder bestemmer hvor enkelt det er å koble til pumper, ventiler og målere. KF-flenser passer for grove og høyvakuumapplikasjoner. CF-flenser med kobberpakninger støtter ultrahøyt vakuum. ISO-flenser passer til høyvakuumsystemer med større borestørrelser. Høyre flens påvirker også vedlikeholdstid og langsiktige lekkasjerater.
Pumpesystemet må passe til volumet og gassbelastningen i prosessen. Oljediffusjonspumper, turbomolekylære pumper og tørrpumper har hver sin styrke. Ventiler må tette pålitelig ved det nødvendige trykket og velges for deres aktiveringsmetode, sykluslevetid og materialkompatibilitet.
Kammerskallet, flensene og innvendige armaturer må maskineres med stramme toleranser slik at tetter setet riktig og stress fordeles jevnt. Velge en produsent med velprøvd evner til presisjonsbearbeiding gjør en målbar forskjell i levetiden og lekkasjetettheten til sluttkammeret.
Før du ber om et tilbud, skriv ned disse syv parameterne. De dekker de fleste spørsmålene en leverandør vil stille.
Hvis du kan oppgi disse verdiene, kan en produsent raskt anslå kammerkonfigurasjonen, pumpehastigheten og kostnadsområdet.
Høyvakuum dekker vanligvis området fra 10 -1 Pa ned til 10 -4 Pa, som er nok for de fleste belegnings- og tørkeprosesser. Ultrahøyt vakuum (UHV) er under 10 -7 Pa og krever lavt utgassende materialer, helmetalltetninger og svært nøye overflatebehandling.
Bruk KF for grove og høyvakuumsystemer med små borestørrelser, CF for ultrahøytvakuum med kobberpakninger, og ISO for høyvakuumsystemer som krever større diametre. Valget avhenger også av hvor ofte flensen må åpnes og forsegles på nytt.
Ja, men bare hvis kammervolumet, pumpesystemet og interiøret er designet for den mest krevende prosessen blant dem. Bytte fra en prosess med høy temperatur til en prosess med lav utgassing kan kreve ekstra rengjøring og utbakingstid.
Evakueringstiden avhenger av kammervolumet, pumpehastigheten, gassbelastningen og måltrykket. For å estimere det, beregner leverandørene vanligvis den effektive pumpehastigheten og det totale utgassingsarealet, og matcher det deretter med det nødvendige trykkfallet.
Å velge et industrielt vakuumkammer er en systembeslutning. Prosesstrykket, arbeidsbelastningsgeometrien og prosesstypen setter grensene for alt annet – materialet, flensstandarden, pumpekonfigurasjonen og tetningsdesignet.
Bruk tid på spesifikasjonen før du sammenligner leverandører. Mål delene som skal gå inn, bekreft måltrykket og lekkasjehastigheten, og vær klar over prosesskjemien. Med disse fakta i hånden, blir utvelgelsesprosessen et spørsmål om teknisk tilpasning, ikke gjetting.
Produktfunksjoner Rent og lite forurensning: Stabilt materiale, tett overflate, mindre ut...
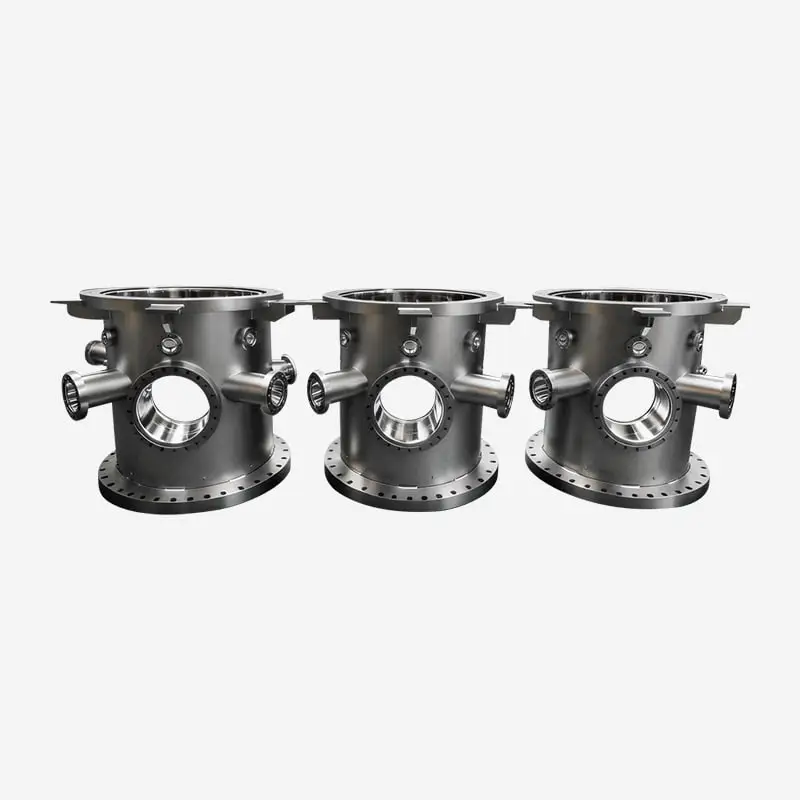
Disse kamrene oppfyller HV- og UHV-standardene og er strengt heliumlekkasjetestet for å sikre ult...
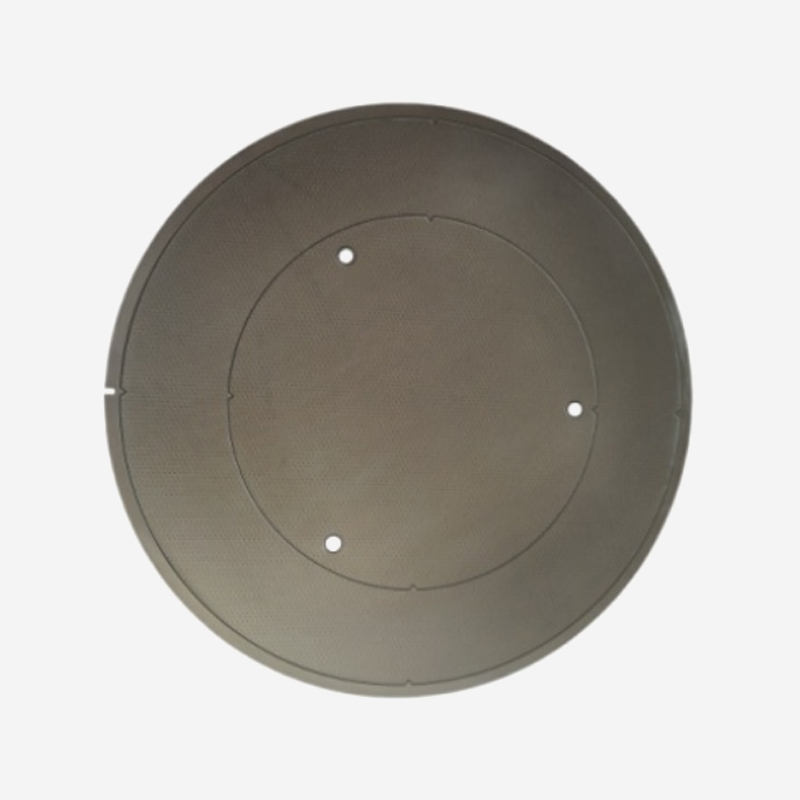
Silisiumkarbid har en termisk ekspansjonskoeffisient som samsvarer med silisium, og den har en hø...
Søknadsfelt Høypresisjon sjeldne jordarters poleringspulver er egnet for tynningsbehandli...
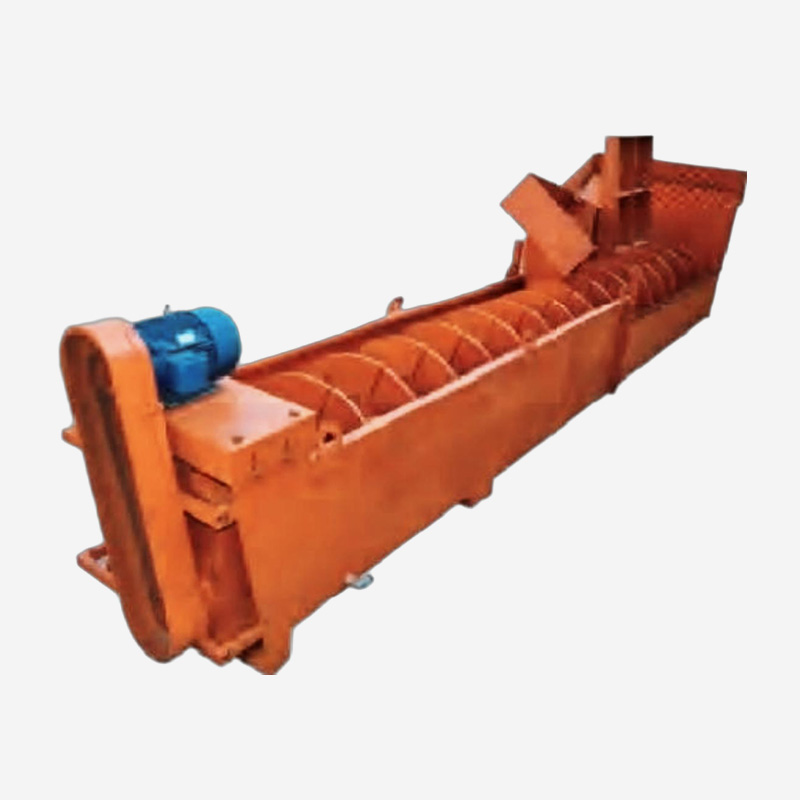
Denne serien av produkter er et høyeffektivt sandvaskeutstyr med hjulbøtte som brukes i forbindel...
Søknadsfelt Klassisk kjemisk poleringsprosess, egnet for polering av optisk sfærisk glass...
Klar til å innovere sammen? Kontakt våre eksperter.
Kontakt oss
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kina TEL/WhatsApp:Mobil terminal